


Стратегия за диагностика и поддръжка на CNC машинно оборудване
Тази статия представя главно диагностиката на неизправностите и методите за ремонт на CNC машинно оборудване като вертикални пробивни центрове, CNC стругове и CNC фрезови машини. Тези неизправности често се срещат в ежедневното производство, включително механични и електрически аспекти. Тази статия предоставя целенасочено обяснение на различни методи за диагностика на неизправности и поддръжка по прост и стегнат начин, което си струва да научите от колегите в CNC поддръжката.
резюме
CNC машинното оборудване включва главно вертикални пробивни центрове, CNC стругове, CNC фрезови машини и CNC машини за щанцоване и рязане. Принципът на работа на този тип оборудване се основава на програмата за обработка на части и инструкциите за работа, формулирани в съответствие с производствения процес, които се обработват и обработват от устройството за цифрово управление (CNC) чрез съответните цифрови логически операции. След това се извеждат индивидуални инструкции за управление на обработката, за да се контролира координираното действие на различни движещи се части на оборудването и процесните части, които отговарят на изискванията. Този тип оборудване има характеристиките на висока точност, надеждна работа на системата и точни изходни инструкции, но е трудно да се диагностицира и ремонтира след възникване на неизправност. Тази статия основно обобщава диагностиката на неизправностите и методите за ремонт на няколко CNC машинни съоръжения в ежедневния работен процес на нашето звено, предоставяйки идеи за колегите, ремонтиращи оборудването, за справяне с подобни неизправности.
Диагностика на повреди и ремонт на вертикален сондажен център
Вертикалният център за пробиване и нарязване на резби извършва главно пробиване, нарязване на резби и просто плоско фрезоване на детайли. Обикновено се състои от шпиндел, работна маса, която може да се движи в посоки X и Y (на някои места го наричат напречна плъзгаща маса), магазин за инструменти и A-ос. Феноменът на дефектите на магазина за инструменти е много често срещан. По-долу са описани методите за диагностика и ремонт на неизправности в магазина за инструменти.
(1) Феномен на повреда. Вертикален пробивен център, модел TC500, не може да изпълнява инструкции за смяна на инструмента по време на процеса на обработка. В автоматичен режим, когато програмата извършва смяна на инструмента, магазинът за инструменти не се движи, системата не алармира и действието за смяна на инструмента не се изпълнява в ръчен режим.
(2) Диагностика и анализ на неизправности. Според диагнозата на принципа на работа на вертикалния обработващ център, след анализ се смята, че основните причини за това явление на повреда са: ① загуба на сигнал за откриване на позиция на инструмента. ② Сигналът за смяна на инструмента е неправилен. ③ Референтната точка на координатната ос Z липсва. ④ Системата не откри движението на шпиндела (Z-посока) в позицията на точката на смяна на инструмента. ⑤ Разстоянието между долната крайна повърхност на шпиндела и работната маса е неправилно. ⑥ Моторът на пълнителя не е активиран.
(3) Отстраняване на неизправности и ремонт. Относно ① отваряне на системната стълбищна диаграма (вижте Фигура 1 и Фигура 2) и използване на метална пластина за отчитане на превключвателя за откриване на позицията на инструмента, беше установено, че сигналът на превключвателя за откриване е в съответствие с действието на програмния контакт X9.6 в стълба диаграма. Следователно повредата ① е изключена; Относно ②, след запис на командата за смяна на инструмента в ръчен (MDI) режим, беше открито, че релето за смяна на инструмента функционира нормално и честотният изход на честотния преобразувател за смяна на инструмента е наличен. Следователно повредата ② е отстранена; За да нулирате референтната точка на координатната ос Z за ③, т.е. когато използвате ръчното колело за преместване на оста Z до стойността на механичната координата на Z=130, променете стойността, съответстваща на APC (Z) в параметър 1815 към "0", след това изключете машината и я рестартирайте. Променете стойността, съответстваща на APC (Z) на "1", и дори след като машината бъде изключена и рестартирана, магазинът за инструменти все още не изпълнява командата за смяна на инструмента. Следователно, отстраняване на неизправности ③; Отворете диаграмата на системната стълба, за да проверите дали сигналът за позицията на точката на смяна на инструмента е нормален, следователно отстранете неизправности ④; При регулиране на разстоянието между долната крайна повърхност на шпиндела и работната маса с помощта на ръчно колело и измерване на линейното разстояние между долната крайна повърхност на шпиндела и работната маса с линийка, за да достигне 540 mm, " Позиция 0" на системния K параметър 15 се променя на 1. Дори когато машината е изключена и рестартирана, магазинът за инструменти все още не изпълнява командата за смяна на инструмента. Дори когато разстоянието е регулирано на 535 mm, 530 mm и 520 mm, то пак не работи. Следователно, отстраняване на неизправности ⑤; По отношение на демонтажа и внимателната проверка на двигателя за магазина за инструменти ⑥ беше установено, че всички захранващи линии на двигателя са били изключени на клемите поради стареене. Прекъснатите електропроводи бяха свързани отново и магазинът за инструменти успя да замени инструмента нормално по време на пробна експлоатация.
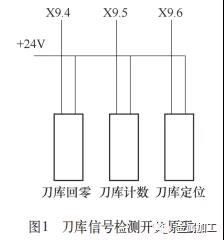
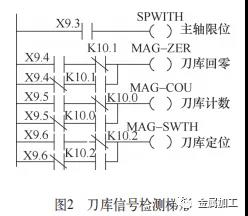 След разследване неизправността е причинена от заклещване и издърпване на захранващия кабел от въртящата се режеща глава по време на процеса на смяна на инструмента в магазина за инструменти. Ето защо, след като свържете захранващия кабел, фиксирайте го здраво, за да предотвратите повторна поява на подобно явление.
Диагностика и ремонт на повреди на CNC стругове
CNC струговете обикновено се състоят от движещи се работни маси, шпиндели и други работни единици в посоки X и Z, като основно изпълняват задачи като струговане и пробиване на детайли. Има много видове неизправности, включително електрическо управление на шпиндела и държачи на електрически инструменти. По-долу ще бъде обяснена типична диагностика и ремонт на повреда в електрическата система.
(1) Феномен на повреда. CNC струг с наклонен водач, модел HTC2050i, претърпя внезапна неизправност по време на процеса на обработка и аларменото съобщение на CNC системата беше: NO.2121 превключвател за управление на мощността на хидравличния мотор е прекъснат; NO.2123 хидравличен мотор не е стартиран; NO.2130 налягането в патронника е ниско. След проверка се задейства еднофазен прекъсвач за управление на DC 24V в електрическия контролен шкаф. Ако задействаният прекъсвач се затвори принудително, CNC устройството ще изгасне и светлинният индикатор за захранване на захранващата платка за постоянен ток ще мига.
(2) Диагностика и анализ на неизправности. Въз основа на информацията за алармата на системата и анализа на принципа на работа на оборудването се смята, че основните причини за това явление на повреда са: ① Моторът на хидравличната станция е неизправен. ② Релето за налягане за откриване на налягането на хидравличния патронник е неизправно. DC 24V захранване на релейната платка има повреда в късо съединение.
(3) Отстраняване на неизправности и ремонт. По отношение на проверката на двигателя на хидравличната станция, веригата на хидравличната система е показана на Фигура 3.
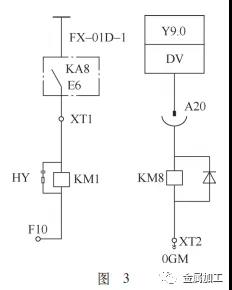
Използвайки мегаомметър за тестване на двигателя на хидравличната станция, резултатите бяха нормални. Моторът беше директно свързан към долния край на превключвателя за захранване и след затваряне хидравличният мотор можеше да стартира нормално. Следователно повредата ① е отстранена; Що се отнася до проверката на хидравличното реле за налягане на патронника SP3, управляващата верига на патронника е показана на фигура 4. След измерване сигналът на релето за налягане е нормален. Захранващата линия на релето за налягане е изключена отгоре на релето. След включване на машината горната информация за алармата продължава да съществува. Следователно повредата ② е изключена; Относно ③, първо проверете веригите в двата края на изключващия прекъсвач, измерете неговото управляващо напрежение и след тестване горната верига е нормална, докато долното +24V захранване е късо към земята. След като проверите връзката между долния край и платката на релето, използвайте мултицет, за да проверите състоянието на всяко +24V захранване на платката на релето и се установява, че всички вериги са късо съединение към земята. Тъй като всички гранични и измервателни сигнали са +24V захранвания и има контакти за хидравлично наблюдение на прекъсвача, първо проверете дали контактите за хидравлично наблюдение са нормални.
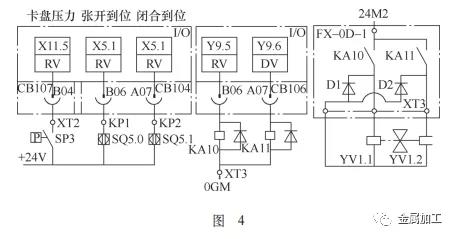
Отстранете другия край на всяка клема, свързана към +24V захранването от релейната платка, и използвайте мултиметър, за да тествате един по един. Беше установено, че клемата XT3 е имала късо съединение към земята, причинявайки всяко +24V захранване да бъде късо към земята (тъй като всички+2 4V захранвания са свързани заедно на релейната платка, всяко късо съединение към земята в свързващата линия ще причини късо съединение към земята във всички +24V захранвания). След проверка беше установено, че клемата XT3 е сигналната линия за откриване на разширяване на устройството за транспортиране на стружки. Отваряйки защитния капак, беше установено, че сигналният проводник е оплетен с разширителното колело, което се върти с двигателя за отстраняване на стружки и издърпва сигнален проводник един от друг. Прекъснатият сигнален проводник и 24V захранване бяха свързани на късо със земята през леглото, което доведе до гореспоменатата повреда. След възстановяване на повредената сигнална линия, повредата беше отстранена и машината заработи нормално. Фиксирайте здраво сигналната линия, за да предотвратите повторното възникване на подобни явления.
Диагностика на повреди и ремонт на CNC фрезови машини
CNC фрезовите машини обикновено се състоят от работни маси, шпиндели и други работни единици, които се движат в посоките X и Y. Те изпълняват главно задачи като фрезоване на отвори, жлебове и жлебове върху детайлите. Има много видове повреди, включително електрическо управление и механични. По-долу ще обясним диагностиката и ремонта на типична електрическа повреда, която не може да се върне към работната нулева точка.
(1) Феномен на повреда. CNC фреза, модел CK7136, се управлява от Shandong Kandi (KND) CNC система. По време на стартирането и използването на процеса на връщане на нула, посоките X, Y и Z не могат да се върнат на нула и системните аларми: +X, +Y, +Z надхвърлят диапазона.
(2) Диагностика и анализ на неизправности. Въз основа на информацията за алармата на системата и анализа на принципа на работа на оборудването се смята, че основните причини за това явление на повреда са: ① Повреда на крайния превключвател във всички посоки. ② Възниква повреда в ограничителната верига във всички посоки. ③ Системните параметри са променени.
(3) Отстраняване на неизправности и ремонт. По отношение на откриването на включване/изключване на крайни превключватели в различни посоки, беше установено, че крайните превключватели на посоките X и Y са нормални и няма сигнал за зъбното колело за откриване на забавяне на крайния превключвател на посоката Z. При проверка беше установено, че предавката за забавяне на крайния превключвател за посока Z не може да бъде ефективно затворена или освободена. След като смените крайния превключвател на посоката Z, щракнете върху бутона "Диагностика" на CNC устройството, за да влезете в диагностичния интерфейс, преместете ръчно във всички посоки и проверете параметрите X000, X001 и X002, съответстващ съответно на посоките X, Y и Z, Проверете дали има промяна в първите четири двоични цифри на всяко съответстващо число отляво надясно. Беше установено, че само посоката Z може да реагира ефективно, а крайните превключватели за посоката X и Y са нормални, но все още не могат да се върнат на нула. Следователно, отстранете неизправности ①; По отношение на проверката на веригата от крайните превключватели X и Y до CNC системата, беше установено, че веригата е остаряла поради продължителна употреба и потапяне в мазна срязваща течност, което води до отлепване на изолационната обвивка на веригите X и Y. В допълнение, веригите X и Y бяха фиксирани заедно и преместени с работната маса, което доведе до късо съединение между веригата и тялото на оборудването. След обработка на веригите X и Y, CNC системата ги диагностицира и установи, че веригите X, Y и Z са нормални, но все още не може да се върне към нула, така че отстранете неизправностите ②; По отношение на бутона "Параметър" на CNC устройството (CNC) в точка 3, влезте в интерфейса на параметрите и потърсете параметър "0015". Следната подкана е: POD GB4S FXC0 FXCS... ZRSZ ZRSY ZRSX Проверете дали параметърът му е "01000111". Този параметър е стойността на настройка на нулевата точка в посоките X, Y и Z и се установява, че е "01000001", което очевидно е неправилно и трябва да се коригира.
Методът за настройка е следният: щракнете върху бутона "Настройки" на CNC устройството, за да влезете в повърхността за настройка на параметрите, преместете курсора надолу до позицията "Parameter Switch", щракнете върху стрелката "надясно" на клавиатурата на CNC устройството, за да включите „Превключвател на параметри“, след това щракнете върху бутона „Параметри“, за да влезете в интерфейса за настройка на параметри, преместете курсора до параметър 0015, променете метода за влизане на състояние „Въвеждане“ и въведете „01000111“ в полето за цифрова настройка по-долу, Щракнете бутона "Enter" на панела на CNC устройството, след това изключете превключвателя на параметрите, нулирайте информацията за алармата, изключете захранването на оборудването, рестартирайте машинния инструмент, за да изпълните различни посоки на връщане на нулата, машинният инструмент работи нормално и грешката е разрешено.
Този тип повреда е типична повреда, която възниква както в хардуера на крайния превключвател, така и в загубата на нулеви параметри на системата. Появата на тази повреда се дължи на стареенето на изолационната обвивка на ограничителната верига, което причинява късо съединение по време на процеса на връщане към нула, което води до загуба на нулеви параметри на системата и появата на горната повреда. След като възникнат такива грешки, първо трябва да се отстранят хардуерните грешки, а след това софтуерните грешки, свързани със системните параметри.
епилог
В обобщение, CNC машинното оборудване е устройство, което интегрира дигитализация, интелигентност и специализация. Диагностиката на неизправностите и поддръжката му са сравнително сложни. Ето защо, докато се изисква персоналът за поддръжка на повреди да овладее съответните теоретични познания, те също трябва да имат богат практически опит. Това изисква ясно разбиране на структурата и работните функции на всяко CNC машинно оборудване и да сте добри в анализирането и преценката на грешките според принципите на работа на CNC машинното оборудване, когато се занимавате с проблеми с грешки. Само тогава може да се извърши допълнително целенасочено отстраняване на неизправности, ефективно решаване на проблема с повредата и постигане на ефекта на извеждане на изводи от един пример към друг.


