


Често срещани дефекти и техните причини в процеса на щамповане
Формата за щамповане е специално технологично оборудване, което обработва материали в части (или полуготови продукти) при обработка на щамповане.
Класифицирайте според естеството на процеса: матрица за щанцоване, матрица за огъване, матрица за дълбоко изтегляне, матрица за формоване и др.
Класификация въз основа на степента на комбинация от процеси: единична технологична форма, композитна форма и прогресивна форма.
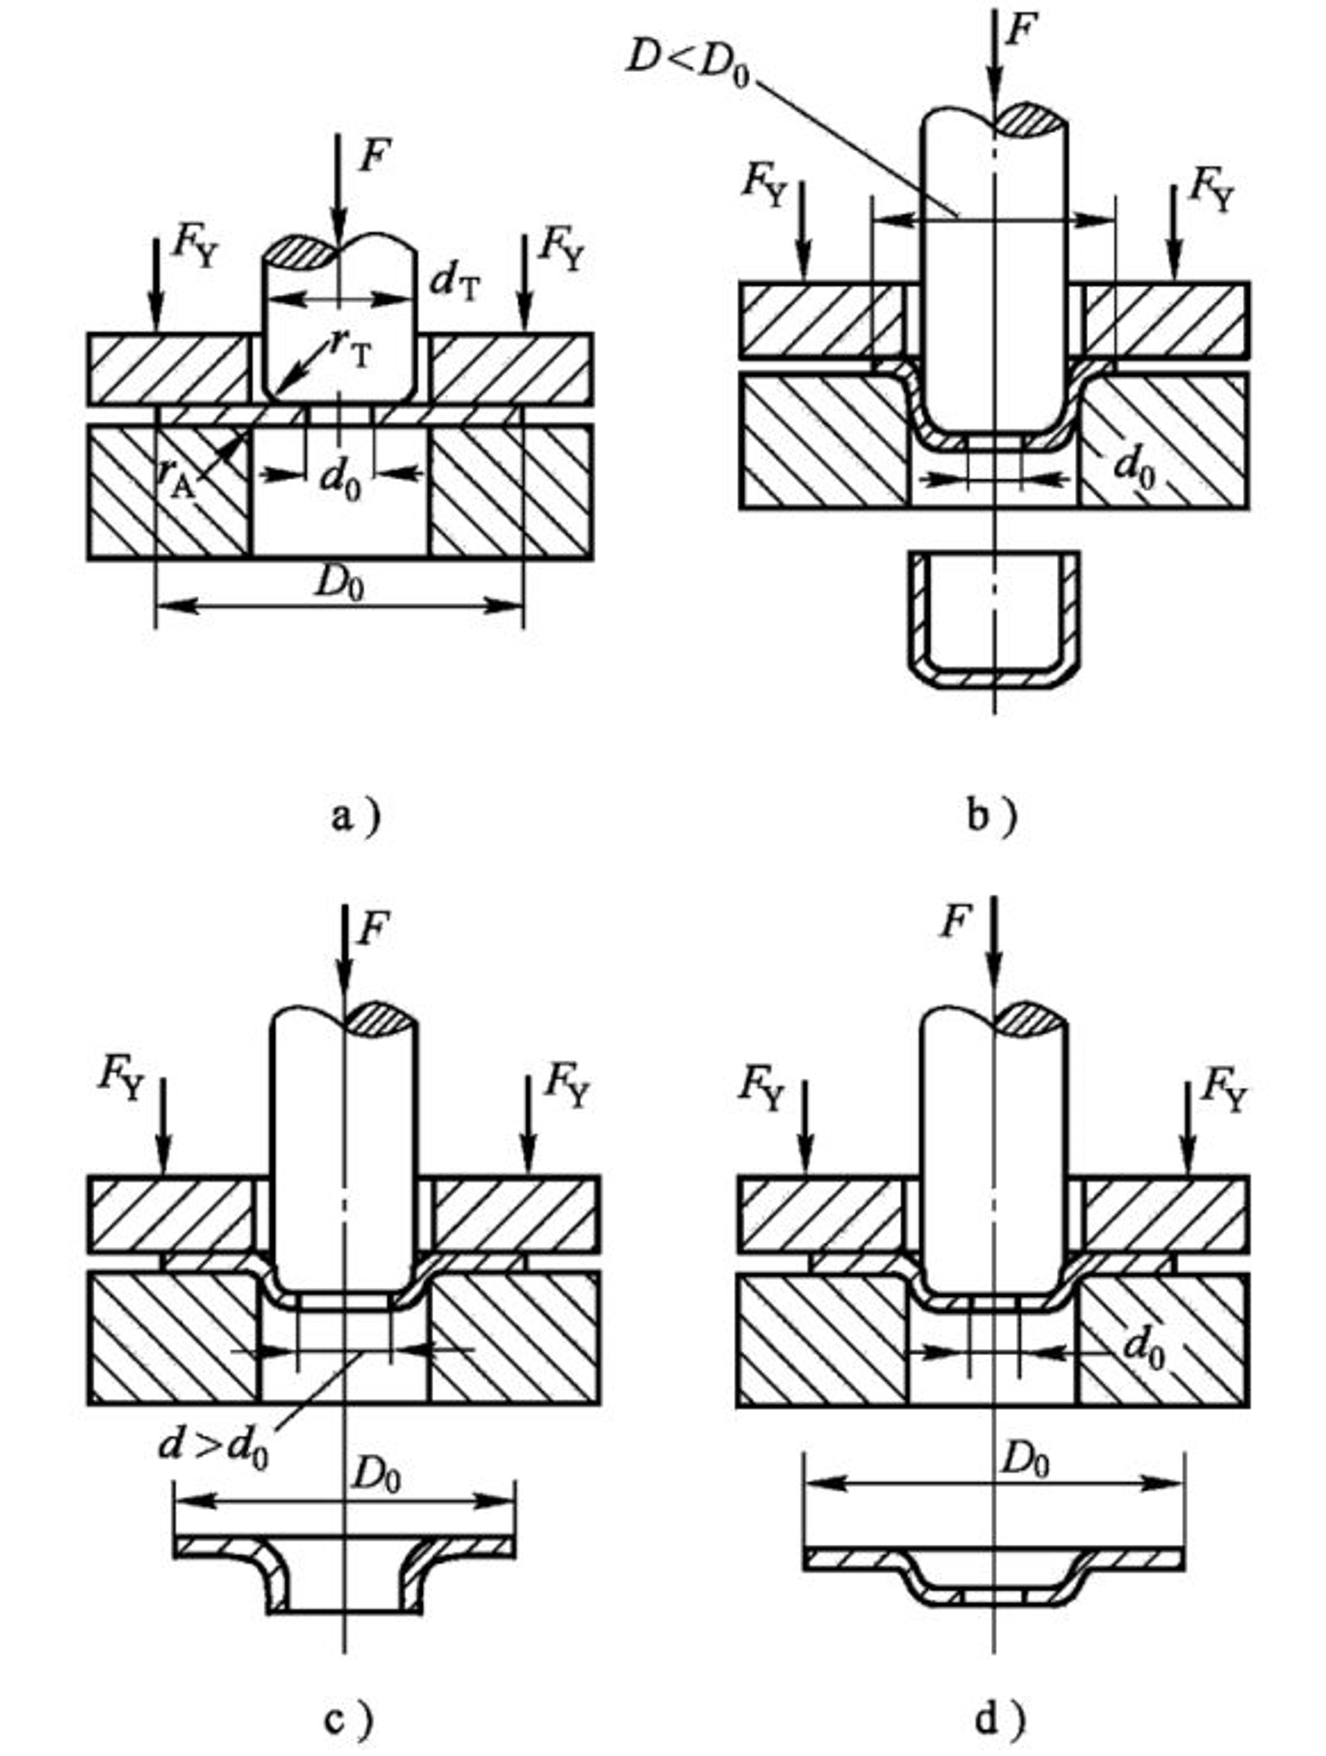
a) Формовъчна матрица b) Изтегляща матрица c) Флангова матрица d) Изпъкнала матрица
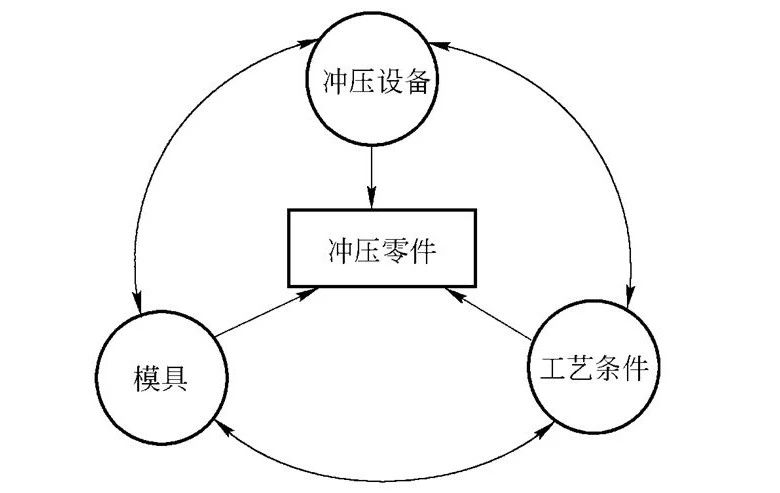
Трите елемента на производството на щамповане: разумен процес на щамповане, усъвършенствани форми и ефективно оборудване за щамповане.
1. Заготовка, щанцоване и подрязване
Дефекти: Прекомерни грапавини, деформация, повърхностни драскотини, несъответствие на размера, липсващи дупки и др.
1) Прекомерни грапавини: Разстоянието между изпъкналата и вдлъбната форма е твърде голямо или твърде малко; Износване на острието; Лоша точност на насочване; Позициите на изпъкналите и вдлъбнатите форми не са концентрични.
2) Деформация: Разстоянието между отворите е твърде малко; Лошо прилягане между притискащата плоча и вдлъбнатата повърхност на модела; Прекомерен просвет и др.
3) Повърхностни драскотини: има явления като влачене и дърпане по време на работа; Драскотини и други повреди при рязане на ламарината.
4) Несъответствие на размера: Неадекватно хранене; Повредено или разхлабено устройство за позициониране, изместване на позиция и др.
5) По-малко дупка: перфораторът е счупен; Недостатъчна дължина на удара и др.
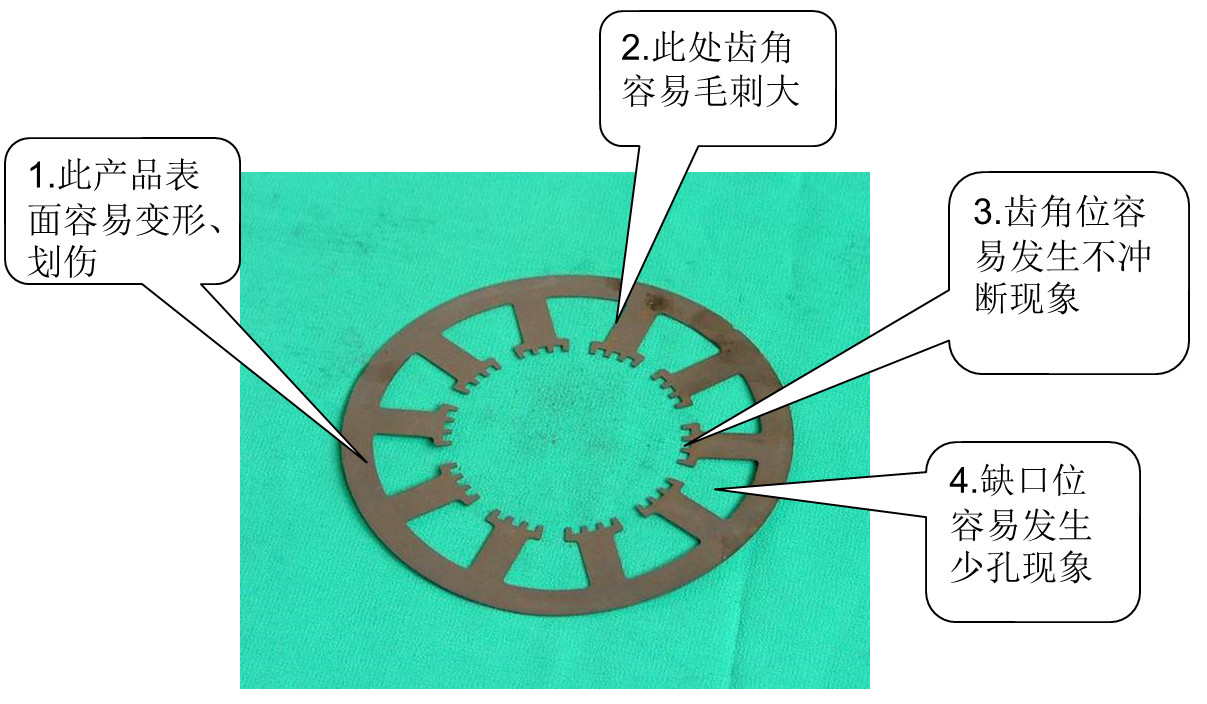
Локациите на дефекти са склонни да се появят в продукти като рязане, щанцоване и подрязване
2. 拉延
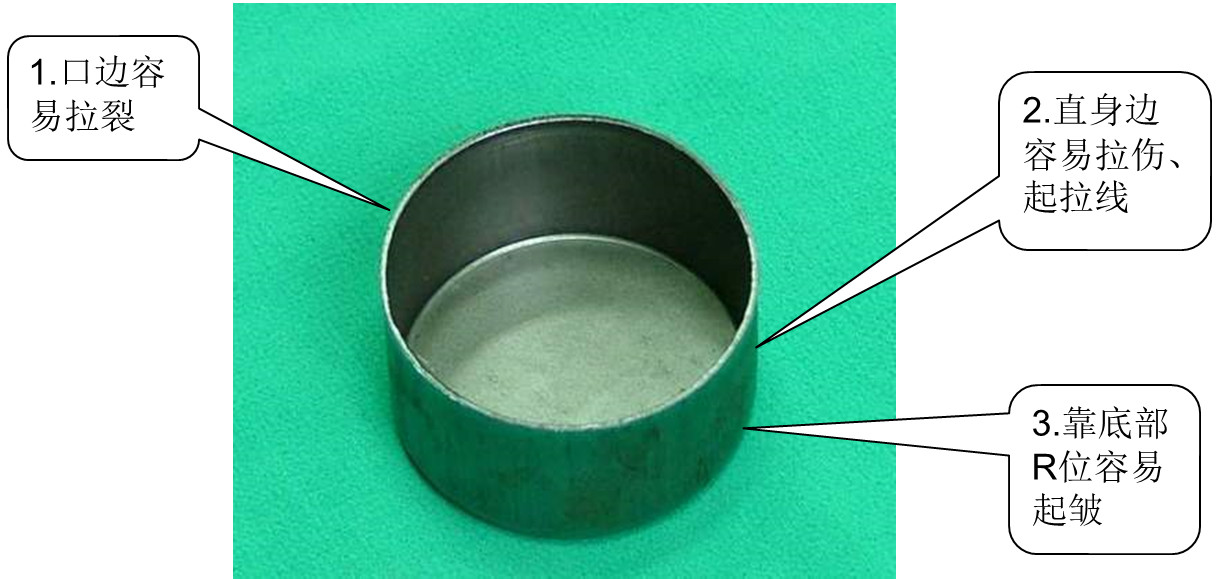
Изтеглените продукти са предразположени към дефектни места
3. Фланговане
Дефекти: Неравномерно обръщане, непостоянна височина на обръщане, грубо обръщане, напукано обръщане и др.
1) Неравномерно обръщане: Пролуката между изпъкналите и вдлъбнатите форми е твърде голяма.
2) Непостоянна височина на обръщане: неравномерна междина между изпъкнали и вдлъбнати форми; Неточно позициониране; Размерът на изпуснатите части не е точен.
3) Обръщане и нагрубяване: Има белези по ръба на острието; Примеси по повърхността на частите; Твърдостта на режещия ръб е твърде ниска.
4) Фланговане и напукване: големи неравности по време на подрязване на ръбове; Разликата между изпъкналите и вдлъбнатите форми е твърде малка; Формата на обърнатия ръб има внезапна промяна.
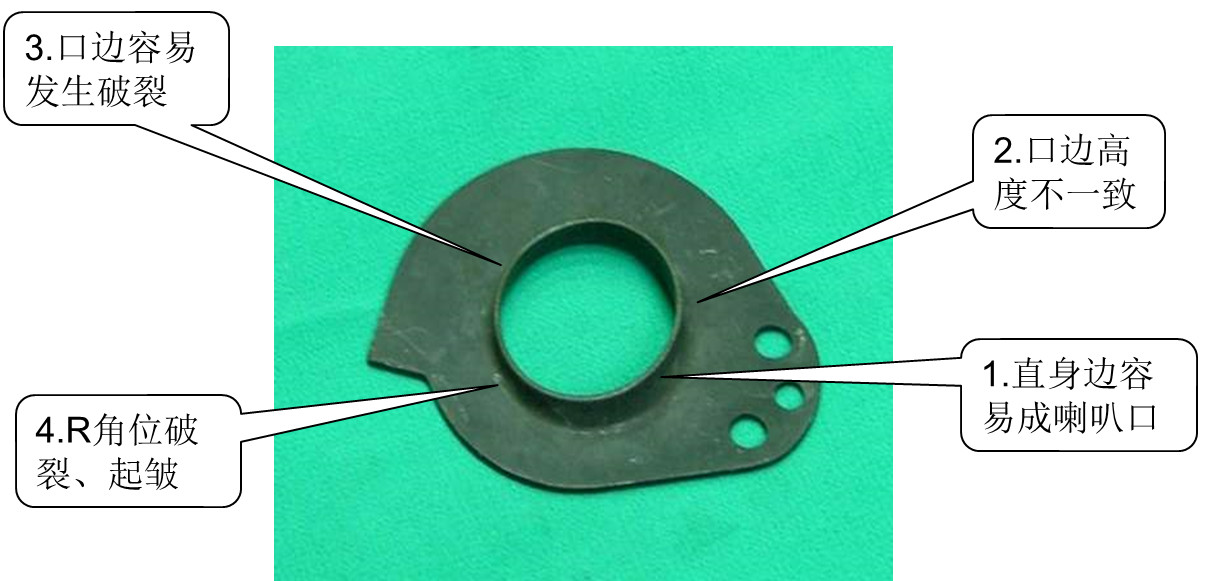
Плавните продукти са предразположени към дефектни места
4. Огъване
Дефекти: Неквалифициран ъгъл на огъване, напукан ръб на огъване, стъпала в R ъгъла на завой и др.
1) Неквалифициран ъгъл на огъване: Разликата между изпъкналата и вдлъбната форма е твърде голяма и съответстващият ъгъл между изпъкналата и вдлъбната форма не съвпада. Дебелината на материала на плочата е неравномерна.
2) Счупен ръб на огъване: Разстоянието между изпъкналите и вдлъбнатите форми е твърде малко; Ъгълът на огъване е твърде малък; Прекомерна сила на удар и висока скорост; Материалът на дъската е леко твърд.
3) Ъгъл на огъване R със стъпки: ъгълът на огъване на изпъкналите и вдлъбнатите форми е твърде голям; Прекомерен външен R ъгъл; Силата на огъване е твърде малка.
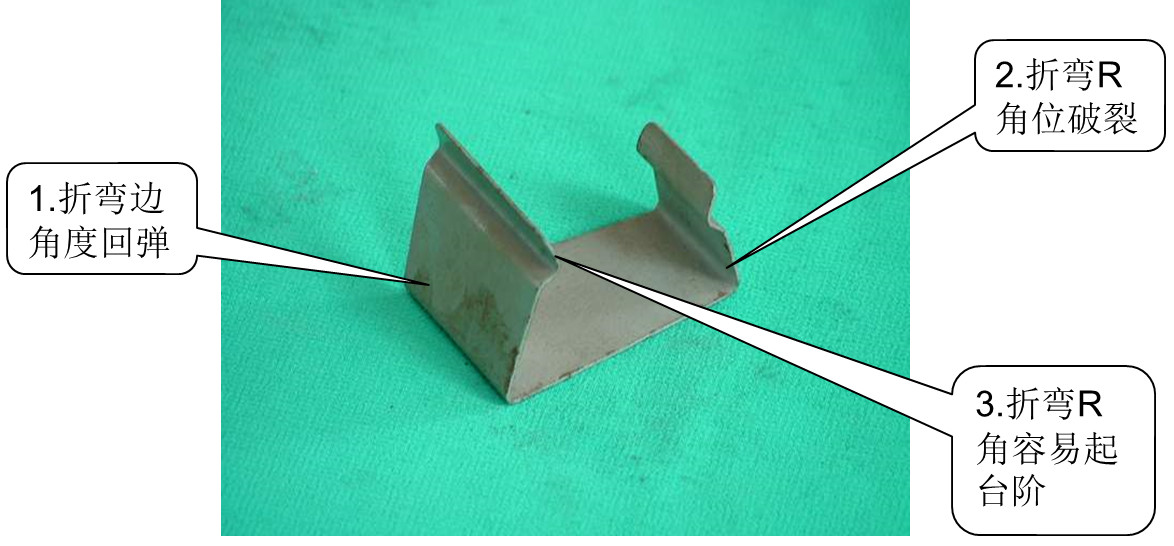
Мястото, където са склонни да се появят дефекти в огънатите продукти
5. Отвор за скачане на скрап
1) Дължината на удара не е достатъчна. Поставете щанцата във вдлъбнатата форма според режещия ръб на щанцата и добавете 1 mm, за да смените щанцата;
2) Пролуката между вдлъбнатите форми е твърде голяма. Изрежете формата, за да намалите празнината или използвайте машина за нанасяне на покритие, за да намалите празнината;
3) Ако перфораторът или шаблонът не са демагнетизирани, използвайте демагнетизатор, за да демагнетизирате перфоратора или шаблона.
6. Запушване на отпадъци
1) Малки или неправилно подравнени изпускателни отвори увеличават изпускателните отвори, за да осигурят плавно изпразване;
2) Отворът за материала има фаски, увеличете размера на отвора за материала, за да премахнете фаската;
3) Режещият ръб не е заострен, а конусът на линията за рязане или разширителният отвор на противоположната страна намалява дължината на правата позиция на стената;
4) Положението на правата стена на острието е твърде дълго и пробиването от противоположната страна скъсява положението на правата стена на острието;
5) Ръбът на острието се сви, причинявайки остър ръб, което води до блокиране на материала и повторно смилане на ръба на острието.
7. Лош външен вид
1) Ръбът на острието се сви, причинявайки острието да стане твърде голямо и повторно шлифоване на ръба на острието;
2) Пролуката между поансона и матрицата е твърде голяма и телта се нарязва на блока и пролуката се съпоставя;
3) Гладкостта на острието на вдлъбната матрица е лоша и полираният ръб на острието е в права стена;
4) Разстоянието между поансона и матрицата е твърде малко, запазете матрицата и коригирайте разстоянието;
5) Силата на горния материал е твърде голяма, издърпайте острието на заден ход, за да смените пружината и да намалите силата на горния материал.
8. Неравномерно подстригване
1) Позициониране на корекцията на отместването;
2) Има едностранно формоване, увеличаване на силата на издърпване и натискане на материала и регулиране на позиционирането;
3) Грешка в дизайна, водеща до неравномерно свързване на инструмента и повторно вложки на режещия ръб;
4) Храненето не е разрешено за регулиране на хранилката;
5) Има грешка в изчисляването на стъпката на хранене. Преизчислете стъпката и препозиционирайте позицията на инструмента.
9. Перфораторът е склонен към счупване
1) Височината на затваряне е твърде ниска и режещият ръб на поансона е твърде дълъг. Регулирайте височината на затваряне;
2) Неправилното позициониране на материала доведе до срязване на едната страна на перфоратора и устройството за позициониране или подаване да се счупи поради неравномерна сила;
3) Отпадъчният материал от долната форма блокира режещия ръб, причинявайки счупване на поансона и повторно пробиване на голям отвор за подаване, за да се осигури гладко подаване;
4) Поправете или изрежете отново неподвижната част (скоба) на поансона с направляващата част, за да накарате поансона да се движи плавно нагоре и надолу (удря плочата) изместено;
5) Лошото насочване на дъската е причинило удара да бъде подложен на едностранна сила и пролуката между дъските да бъде поправена;
6) Острието на щанца е твърде късо, което пречи на плочата за щанцоване и замества щанцата, увеличавайки дължината на частта на острието;
7) Поансонът не е фиксиран правилно и ако се движи нагоре и надолу, трябва да се фиксира отново, за да се предотврати движението му нагоре и надолу;
8) Острието на перфоратора не е остро и трябва да се шлайфа повторно;
9) Повърхността на поансона е надраскана и подложена на неравномерна сила по време на отстраняване на материала. Сменете перфоратора отново;
10) Ударът е твърде тънък, твърде дълъг и силата не е достатъчна. Променете отново типа перфоратор;
11) Твърдостта на поансона е твърде висока и материалът на поансона е неправилен. Сменете материала на щанцата и регулирайте твърдостта на термичната обработка.
10. Железни стружки
1) Преизчислете позицията на армировката или позицията на огъване поради неправилно подравняване на армировката;
2) Ако хлабината при огъване е твърде малка, изстискайте железните стружки, за да коригирате хлабината, или смилайте формования блок или смилайте формования поансон;
3) Огъващата се изпъкнала форма е твърде остра, за да поправи ъгъла R;
4) Ако има твърде малко материал за режещия ръб, свържете отново режещия ръб;
5) Шината за притискане е твърде тясна и трябва да се шлайфа отново.
11. Лошо покълване
1) Центърът на долния отвор на пъпката не съвпада с центъра на перфоратора на пъпката, за да се определи правилната централна позиция, или преместете позицията на перфоратора на пъпката или го преместете в позицията преди пробиване на ръб на пъпка висок ръб нисък или дори разкъсване или коригиране на позиционирането;
2) Неравномерна междина между вдлъбнати форми, което води до ниски или дори счупени междини между кълнове, високи ръбове и кълнове за ремонт на ръбове;
3) Покълващият долен отвор не отговаря на изискванията, което води до поникване на височина и преизчисляване на отвора на дънния отвор, увеличаване или намаляване на отклонението на диаметъра на предварително пробитите отвори и дори напукване.
12. Лошо формоване
1) Изпъкналата матрица за формоване е твърде остра, което води до напукване на материала. Формиращата изпъкнала матрица трябва да бъде подрязана с R ъгъл, а режещият ръб трябва да бъде подходящо подрязан с R ъгъл;
2) Дължината на оформящия поансон не е достатъчна, което води до невъзможност да се изчисли правилната дължина на поансона и да се коригира действителната дължина на поансона, за да отговори на изискванията за формоване;
3) Формиращият поансон е твърде дълъг, причинявайки деформация на материала в точката на формоване. Важно е да се определи правилната дължина на поансона и да се регулира действителната дължина на поансона, за да отговаря на изискванията, докато не се счупи;
4) Недостатъчното количество материал на мястото на формоване причинява напукване при опън. Изчислете материала за разгъване или поправете ъгъла R или намалете височината на формоване;
5) Лошо позициониране, причиняващо дефекти при формоване. Регулирайте устройството за позициониране или подаване;
6) Формиращата междина е твърде малка, причинявайки разкъсване или деформация и регулиране на междината.
13. Размери на огъване
1) Ъгловата грешка, причинена от нерегулирането на матрицата на място, води до отклонение в размера, лоша височина на затваряне или лоша ъглова разлика;
2) Недостатъчната еластичност причинява лош ъгъл, което води до отклонение в размерите и смяна на пружината;
3) Материалът не отговаря на изискванията, което води до лош ъгъл и подмяна на размера или пренастройване на отклонението на междината;
4) Отклонението в дебелината на материала причинява ъглови дефекти, което води до отклонение в размера. Дебелината на материала се определя и материалът се заменя или разликата в междината се регулира отново;
5) Неправилното позициониране води до отклонение в размера. Регулирането на позиционирането прави размера ОК;
6) Грешките в дизайна или обработката водят до периодично заваряване и шлайфане между огънати обществени монтажни блокове, елиминирайки празнините между блоковете и водещи до малки размери на огъване;
7) Оформящият обществен ъгъл няма R-ъгъл и при нормални обстоятелства височината на огъване на формиращия обществен ремонтен R-ъгъл е твърде малка;
8) Размерите на огъване от двете страни са твърде големи за компресионна армировка;
9) Едностранното огъване и издърпване причинява нестабилност на размера, увеличава силата на пружината, регулира позиционирането;
10) Неразумни пропуски, причиняващи лоши ъгли и отклонения в размерите, поправете пропуски;
11) Височината на сгъваемия нож не е достатъчна, а огъващият поансон е твърде къс, за да се побере в сгъваемия нож. Това увеличава височината на сгъваемия нож, карайки огъващия поансон да пасне възможно най-много в позицията на сгъваемия нож, което води до по-неблагоприятни ъгли;
12) При огъване скоростта е твърде висока, причинявайки деформация в основата на огъването. Регулирайте съотношението на скоростта и изберете разумна скорост;
13) Структурата е неразумна и сгъваемият нож не е вкаран във фиксирания шаблон. При повторно фрезоване на канала и поставяне на сгъваемия нож в шаблона за щамповане, празнината става по-голяма;
14) Твърдостта на формираната мъжка термична обработка не е достатъчна, което води до счупване на напорния тръбопровод или сплескване на преформирания мъжки напорен тръбопровод.
14. Няма изпускане
1) Неправилно позициониране или регулиране на подаването на устройства за позициониране или подаване;
2) Недостатъчно избягване, смилане и избягване;
3) Вътрешната направляваща колона е повредена, причинявайки лоша дейност при изработка на дъска. Сменете вътрешната направляваща колона;
4) Сменете перфоратора, ако е издърпан или повърхността не е гладка;
5) Разумно пренаредете позицията на горния щифт на материала;
6) Недостатъчна сила на горния материал или недостатъчна сила на отстраняване, сменете пружината на горния материал или пружината на отстраняване;
7) Координацията между поансона и затягащата плоча не е гладка и ремонтът на поансона и затягащата плоча прави координацията между поансона и затягащата плоча гладка;
8) Ако оформеният плъзгач не пасва гладко, регулирайте плъзгача и направляващия жлеб, за да паснат гладко;
9) Неподходяща термична обработка по време на изработка на плоча, деформация след щамповане за определен период от време, повторно шлайфане и изработка на плоча за коригиране на деформацията;
10) Ако поансона е твърде дълъг или дължината на щифта за горния материал не е достатъчна, увеличете дължината на щифта за горния материал или го заменете с поансон с подходяща дължина;
11) Сменете поансона, когато поансонът е счупен;
12) Шаблонът не е магнетизиран и детайлът се повдига, за да демагнетизира шаблона.
15. Неправилна доставка на материал
1) Формата не е правилно подравнена, което води до това, че лентата с материали не е в същата права линия като захранващото устройство и матрицата се подравнява отново или захранващото устройство се регулира;
2) Нивелираща машина или подмяна на материал за неравномерно регулиране на лентата;
3) Неразтоварването причинява неравномерно хранене, вижте решенията без разтоварване;
4) Регулирайте позиционирането твърде плътно;
5) Регулирайте водещия щифт, ако е твърде стегнат или ако правата позиция на стената е твърде дълга;
6) Ако поансонът не е фиксиран правилно или е твърде дълъг и пречи на лентата на материала, сменете го с поансон с подходяща дължина и го фиксирайте отново;
7) Горният щифт на материала е твърде къс, причинявайки смущения между лентата на материала и формования блок. Регулирайте дължината на горния щифт за материал, за да избегнете смущения;
8) Неправилно подреждане на позицията на плаващия блок и регулиране на позицията на плаващия блок.
16. Лошо занитване
1) Неправилна височина на затваряне на матрицата, неадекватно занитване и регулиране на височината на затваряне;
2) Детайлът не е на място и отклонението на позициониране е коригирано за позициониране;
3) Преди занитване, ако детайлът е дефектен, проверете отвора за кълнове. Обърнете се към решението за дефекта на отвора за кълнове, за да потвърдите дали отворът за занитване е скосен. Ако няма фаска, увеличете фаската;
4) Ако дължината на поансона за нитове не е достатъчна, заменете го с поансон с подходяща дължина;
5) Потвърдете, че щанцата за нитове не отговаря на изискванията и използвайте щанца за нитове, която отговаря на изискванията.
17. Липсва или е инсталиран
1) Внимателно и грешно щанцоване по време на случайно сглобяване;
2) Щанци без насочващи маркировки се маркират с насочващи щанци.
18. Неправилен монтаж на винта
1) Непознаване на дебелината на шаблона, знаейки, че дебелината на шаблона е твърде дълга или твърде къса;
2) Не е достатъчно внимателен и достатъчно неопитен, за да избере подходящите винтове.
19. Демонтаж и монтаж на калъпи
1) Ако дупката за карфица не е избърсана, дупката и карфичката трябва да се избършат. Когато разглобявате матрицата, първо трябва да отстраните позициониращия щифт. Ако е лесно да се повреди формата, първо трябва да се използват винтове, за да се насочи, а след това трябва да се пробие отворът за позициониращия щифт;
2) Не повреждайте отвора на щифта, когато инсталирането и разглобяването на програмата за матрицата е неправилно и щифтът е изпуснат.
20. Позициониращ щифт
1) Когато стената на отвора е грапава или надраскана, причинявайки твърде стегнато сглобяване на матрицата, внимателно проверете дали отворът за щифта е грапав, в противен случай отворът за щифта, който не може да бъде пробит, трябва да се разшири отново;
2) Ако отворът за щифта е изместен или няма отвор за излизане отдолу, добавете отвор за освобождаване на щифта за позициониране.
21. Пролетта е твърде дълга
1) Не обръща внимание на измерването на дълбочината на отвора на пружината, изчисляването на степента на компресия на пружината и повторното й избиране не може да бъде натиснато;
2) Недостатъчно внимание, липса на опит, подходяща пружина долна мъртва точка.


