


Пълно познаване на обработващите центри, без по-чести грешки след прочитане!
Обработващият център интегрира масло, газ, електричество и цифрово управление и може да постигне еднократно затягане на различни сложни части като дискове, плочи, черупки, гърбици, форми и др. Той може да завърши различни процеси като пробиване, фрезоване, пробиване, разширяване, шарнирно и твърдо нарязване, което го прави идеално оборудване за високо прецизна обработка. Тази статия ще сподели уменията за използване на обработващия център от следните аспекти:
Как да подравним режещите инструменти в обработващия център?
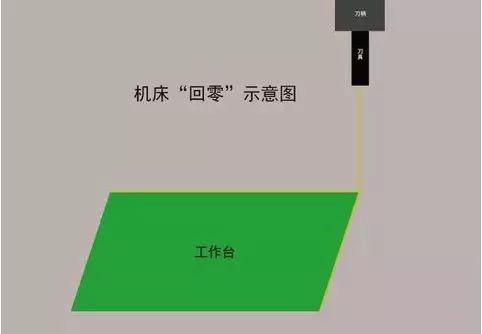
1. Връщане към нула (връщане към произхода на машинния инструмент)
Преди да настроите инструмента, е необходимо да извършите операция за връщане към нула (връщане към началото на машината), за да изчистите координатните данни от предишната операция. Имайте предвид, че всички оси X, Y и Z трябва да се върнат на нула.
2. Предно въртене на шпиндела
Използвайки режима "MDI", въведете команден код, за да завъртите шпиндела напред и да поддържате умерена скорост на въртене. След това превключете на режим "ръчно колело" и управлявайте движението на машинния инструмент, като регулирате скоростта чрез преобразуване.

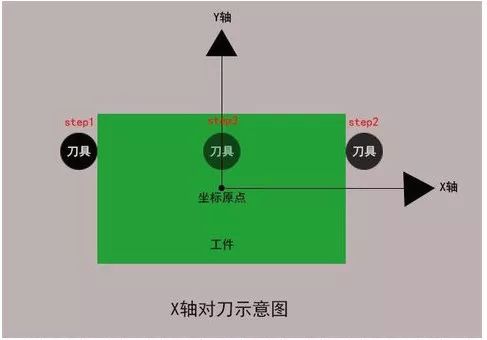
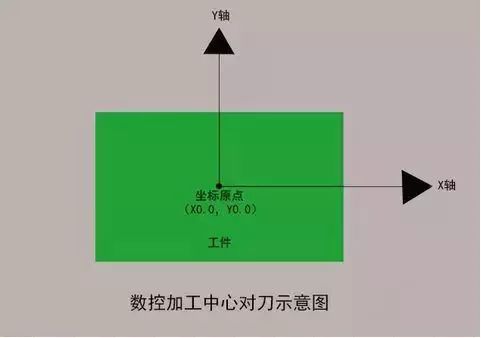
3. Подравняване на ножа в посока X
Внимателно докоснете дясната страна на детайла с режещ инструмент, за да нулирате относителните координати на машинния инструмент; Повдигнете инструмента по посока Z, след това го преместете до лявата страна на детайла и го преместете надолу по посока Z до същата височина, както преди. Внимателно докоснете инструмента с детайла и повдигнете инструмента. Запишете X стойността на относителната координата на машинния инструмент, преместете инструмента до половината от X стойността на относителната координата на машинния инструмент, запишете X стойността на абсолютната координата на машинния инструмент и я въведете в координатата система чрез натискане на (PUT).
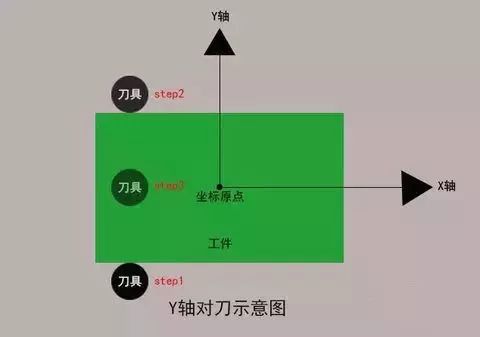
4. Подравняване на ножа в посока Y
Внимателно докоснете предната част на детайла с режещ инструмент, за да нулирате относителните координати на машинния инструмент; Повдигнете инструмента по посока Z, след това го преместете към задната част на детайла и го преместете надолу по посока Z до същата височина, както преди. Внимателно докоснете инструмента с детайла и повдигнете инструмента. Запишете Y стойността на относителната координата на машинния инструмент, преместете инструмента до половината от Y стойността на относителната координата, запишете Y стойността на абсолютната координата на машинния инструмент и я въведете в координатната система според ( Вход).
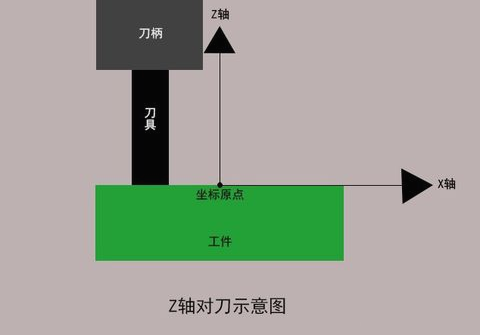
5. Подравняване на ножа в посока Z
Преместете инструмента върху повърхността на детайла, който трябва да бъде подравнен с нулевата точка на Z-ос. Бавно преместете инструмента, докато леко докосне повърхността на детайла. Запишете стойността на Z-ос в координатната система на машинния инструмент в този момент и натиснете (PUT), за да въведете координатната система.
6. Шпинделът спира да се върти
Първо спрете въртенето на шпиндела и го преместете в подходящата позиция. Изтеглете програмата за обработка и се подгответе за формална обработка.
Как обработващите центрове произвеждат и обработват части, които са склонни към деформация?
За части с леко тегло, слаба твърдост и слаба якост, те са склонни към деформация поради напрежение и топлина по време на процеса на обработка, което води до висок процент на скрап и значително увеличение на разходите. За такива части първо трябва да разберем причините за деформацията:
Силова деформация:
Този тип част има тънка стена и под действието на силата на затягане е лесно да има неравномерна дебелина по време на процеса на обработка и рязане. Еластичността е лоша и формата на частта трудно се възстановява сама.

Топлинна деформация:
Детайлът има лека и тънка текстура и по време на процеса на рязане радиалната сила може да причини термична деформация на детайла, което води до неточни размери.
Вибрационна деформация:
Под действието на радиална сила на рязане частите са склонни към вибрации и деформация, което влияе върху точността на размерите, формата, точността на позициониране и грапавостта на повърхността на детайла.
Методи за обработка на лесно деформируеми части:
Деформируемите части, представени от тънкостенни части, могат да се режат при високи скорости с малки скорости на подаване, за да се намали силата на рязане върху детайла по време на обработка. В същото време по-голямата част от топлината при рязане се отвежда от стружките, летящи от детайла при високи скорости, като по този начин се намалява температурата на детайла и се намалява термичната му деформация.
Защо инструментите на обработващите центрове трябва да бъдат пасивирани?
CNC режещите инструменти не са възможно най-бързи, защо трябва да бъдат пасивирани? Всъщност пасивирането на инструментите не е това, което хората буквално разбират, а начин за подобряване на експлоатационния живот на инструментите. Подобрете качеството на инструмента чрез процеси като изравняване, полиране и премахване на ръбове. Това всъщност е нормален процес за режещи инструменти след прецизно шлайфане и преди нанасяне на покритие.
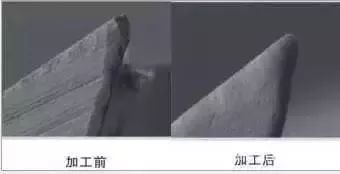
▲ Сравнение на пасивацията на инструмента
Режещите инструменти ще бъдат подложени на шлифоване с шлифовъчно колело преди производството, но шлайфането може да причини различна степен на микроназъбвания. По време на високоскоростно рязане микропрорезите в обработващите центрове могат лесно да се разширят, ускорявайки износването и повредата на инструмента. В съвременната технология на рязане има строги изисквания за стабилност и точност на режещите инструменти. Следователно CNC режещите инструменти трябва да бъдат подложени на пасивираща обработка на режещия ръб преди нанасяне на покритие, за да се гарантира твърдостта и експлоатационния живот на покритието. Предимствата на пасивирането на инструменти включват:
1. Устойчивост на физическо износване на режещите инструменти
По време на процеса на рязане повърхността на инструмента постепенно ще се износва от детайла, а режещият ръб също е склонен към пластична деформация при висока температура и налягане. Пасивирането на режещите инструменти може да помогне за подобряване на тяхната твърдост и избягване на преждевременна загуба на режещи характеристики.
2. Поддържайте гладкостта на детайла
Неравностите по режещия ръб на инструмента могат да причинят износване на инструмента и повърхността на детайла също ще стане грапава. След обработка с пасивиране, режещият ръб на инструмента ще стане много гладък и феноменът на свиване на ръба ще бъде съответно намален, а гладкостта на повърхността на детайла също ще бъде подобрена.
3. Удобно отстраняване на стружките с канали
Полирането на жлебовете на режещите инструменти може да подобри качеството на повърхността и отстраняването на стружките. Колкото по-гладка е повърхността на канала, толкова по-добро е отстраняването на стружките и може да се постигне по-кохерентно рязане. След пасивиране и полиране CNC режещите инструменти в обработващия център ще оставят много малки дупки на повърхността. Тези малки отвори могат да абсорбират повече флуид за рязане по време на обработката, значително намалявайки топлината, генерирана по време на рязане, и значително подобрявайки скоростта на рязане.
Как могат обработващите центри да намалят грапавостта на повърхността на детайлите?
Грапавостта на повърхността на частите е един от често срещаните проблеми в обработващите центрове с ЦПУ, което пряко отразява качеството на обработката. Как да контролираме грапавостта на повърхността при обработката на детайлите, трябва първо да анализираме задълбочено причините за грапавостта на повърхността, включително главно: следи от инструменти, причинени по време на фрезоване; Термична деформация или пластична деформация, причинена от отделяне при рязане; Триене между режещи инструменти и обработващи повърхности.
Когато избирате грапавостта на повърхността на детайла, тя трябва не само да отговаря на функционалните изисквания на повърхността на детайла, но също така да вземе предвид икономическата рационалност. Предпоставката за изпълнение на функцията на рязане трябва да се изберат колкото е възможно повече референтни стойности за грапавост на повърхността, за да се намалят производствените разходи. Като изпълнител на режещия център, режещият инструмент трябва да обръща внимание на ежедневната поддръжка и навременното шлайфане, за да избегне грапавостта на повърхността, причинена от твърде тъпия инструмент.
Какво трябва да се направи след като обработващият център приключи работата си?
Традиционните правила за процес на обработка за обработващите центри като цяло са едни и същи, като основната разлика е, че обработващите центрове завършват всички процеси на рязане чрез един процес на затягане и непрекъсната автоматична обработка. Следователно, обработващите центрове трябва да извършат някои последващи обработки след завършване на обработката с ЦПУ.
1. Извършете почистваща обработка. След завършване на задачата за рязане, обработващият център трябва незабавно да отстрани стружките, да избърше машинния инструмент и да поддържа чисто състояние с околната среда, когато използва машинния инструмент.
2. За проверка и подмяна на аксесоари, първото нещо, на което трябва да обърнете внимание, е да проверите плочата за почистване на маслото на направляващата релса. Ако се появи износване, трябва да се смени своевременно. Проверете състоянието на смазочното масло и охлаждащата течност. Ако се появи мътност, тя трябва да бъде заменена своевременно. Ако нивото на водата е под маркировката, трябва да се добави.
3. Процедурата за изключване трябва да бъде стандартизирана и захранването и основното захранване на операционния панел на машинния инструмент трябва да се изключват последователно. При липса на специални обстоятелства и изисквания трябва да се следва принципът на първо връщане на нула, ръчно, джогинг и автоматично. Работата на обработващия център също трябва да започне с ниска скорост, средна скорост и след това висока скорост. Времето за работа на ниска и средна скорост не трябва да бъде по-малко от 2-3 минути без необичайни условия преди започване на работа.
4. Стандартизирайте операцията и не удряйте, коригирайте или коригирайте детайла върху патронника или на върха. Необходимо е да потвърдите, че детайлът и инструментът са захванати, преди да преминете към следващата стъпка от операцията. Предпазните и защитни устройства на машината не трябва да се демонтират или преместват произволно. Най-ефективната обработка всъщност е безопасна обработка. Като ефективно оборудване за обработка, работата на обработващия център при спиране трябва да бъде разумна и стандартизирана. Това е не само поддържането на текущия завършен процес, но и подготовката за следващия старт.


