


Как да подобрим гладкостта на въртящата се повърхност
В етапа на прецизна обработка на операциите по струговане, най-малко желателното нещо за операторите е да бракуват части поради лошо качество на обработка на повърхността. Фабриките също трябва да вземат предвид много фактори, за да подобрят гладкостта на повърхността и да отговорят на изискванията на клиентите. Подходящите остриета и параметрите на рязане са от съществено значение, но е необходимо и възприемането на цялостен подход за постигане на по-добра гладкост на повърхността.
1.
Възприемане на цялостен подход
Важно е да се вземат предвид всички стъпки, от грубата обработка до прецизната обработка, тъй като те са взаимосвързани, взаимосвързани и взаимозависими. Например, преди да започнете груба обработка, трябва да обмислите оставянето на поле за прецизна обработка и полупрецизна обработка.
За да осигурят висококачествено покритие на повърхността, операторите трябва да отстранят подходящо количество материал по време на етапите на груба и полупрецизна обработка, така че прецизната обработка да може да се извърши с минимални или минимални грешки. Всеки проблем може да доведе до лошо качество на повърхността.
Съединението за груба обработка обработва по-голямата част от резерва за заготовка, така че инструментът за прецизна обработка няма да има натиск. Разумното съответствие на допускането за груба обработка също така предотвратява преждевременна повреда на прецизния обработващ инструмент. Много фабрики предпочитат да използват по-агресивни параметри на подаване за груба обработка, което може да доведе до по-големи неравности по стените на детайлите и да затрудни счупването
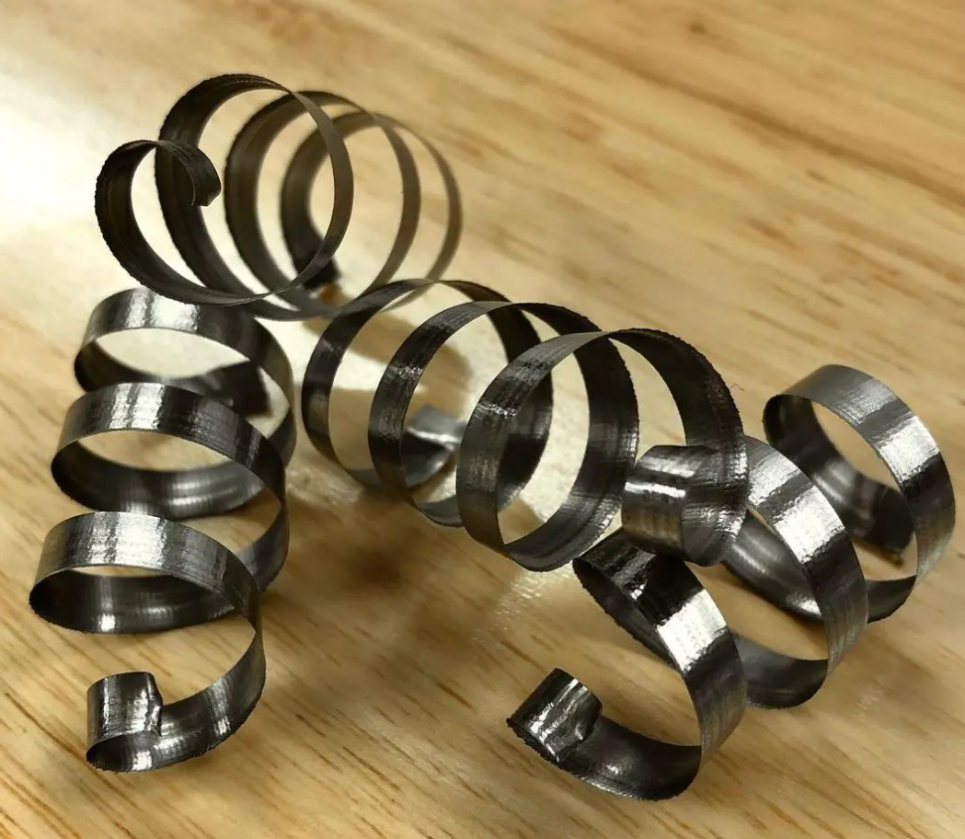
Ако тези грапавини се открият върху частите по време на операции по прецизна обработка, те може да са много твърди (което води до натрупване на стружки), което води до много кратък живот на острието. Инструментите за груба обработка трябва да бъдат програмирани да премахват прорези и неравности и трябва да осигуряват добре обработена повърхност за етапа на прецизна обработка
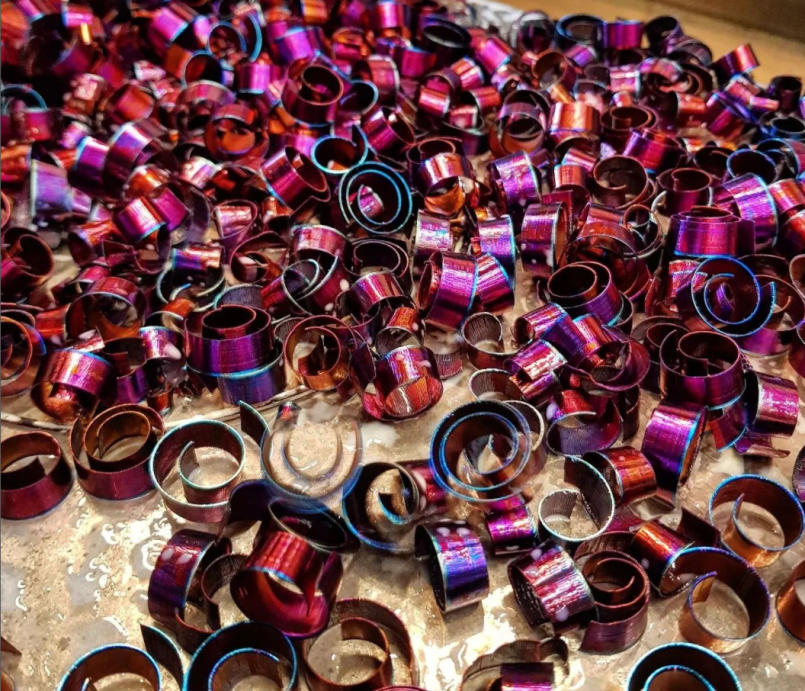
Ако погледнете нормално работещ машинен инструмент или процес на струговане на мека стомана, операторът трябва да произведе достатъчно повърхностно покритие в ранните етапи, за да постигне необходимото повърхностно покритие. Ако започнете да изучавате компоненти от закалена стомана, повърхностното покритие на грубото валцуване преди термична обработка ще повлияе значително на крайното повърхностно покритие след топлинна обработка.
2.
Изберете подходящото подаване и скорост
По време на прецизната обработка ще използвате по-високи скорости на подаване на повърхността, което води до по-високи скорости и по-ниски скорости на подаване. Освен това, най-общо казано, вашата дълбочина на рязане ще бъде по-малка. Но също толкова важно е, че трябва да се уверите, че скоростта на подаване е в съответствие с желаното покритие на повърхността. Ако скоростта на подаване е твърде ниска, това може да причини прекомерно триене и преждевременно износване на острието, което води до лоша гладкост на повърхността.
По-високата скорост на рязане помага за леко повишаване на температурата, което води до по-добро покритие на повърхността. Освен това предотвратява залепването на материала към горната част или повърхността на инструмента. В сравнение с приложенията за груба обработка, операторът трябва леко да увеличи скоростта, но не твърде много, в противен случай ще има обратен ефект. Ако има отлагания от стружки отстрани на острието, скоростта на подаване трябва да се увеличи.
В сравнение с приложенията за груба обработка, много марки са склонни да намаляват скоростта, което е често срещана грешка при операциите за прецизна обработка. Подобряването на скоростта е необходимо за постигане на висококачествено покритие на повърхността.
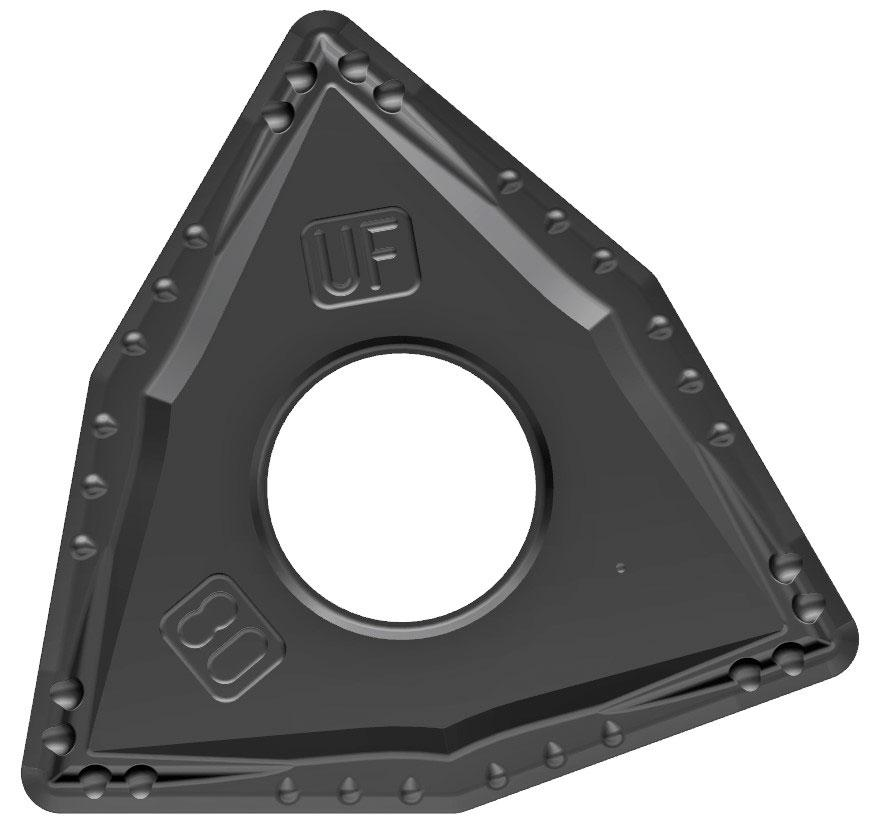
Жлеб на държача на инструмента с прекомерен толеранс на размерите ще намали контактната площ между острието (като WNMG острие) и жлеба на държача на инструмента, което води до движение на жлеба на държача на инструмента. Това може да причини микровибрации, които имат отрицателно въздействие върху гладкостта на повърхността.
Определянето на правилната дълбочина на рязане ще допринесе за стабилността на процеса на струговане. Твърде малката дълбочина на рязане може да накара радиуса на върха на инструмента да приложи всички сили радиално към компонента, което може да причини вибрации и да има отрицателно въздействие върху гладкостта на повърхността.
Също така е важно да не се препоръчва използването на прекомерна дълбочина на рязане, тъй като повечето материали трябва да бъдат отстранени по време на груби и междинни етапи на обработка. Обикновено искате малка дълбочина на рязане и по-ниска скорост на подаване.
3.
Изберете подходящата марка режещи инструменти
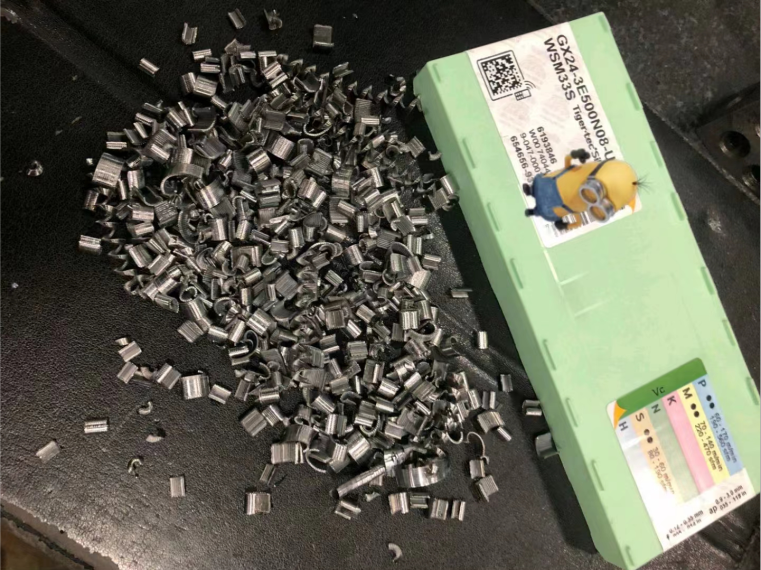
Използването на маркови остриета може да помогне за постигане на по-добри резултати при рязане. От друга страна, обсъждането на нови приложения с производителите на остриета може да помогне да се определи кое острие ще произведе висококачествено повърхностно покритие при струговане, като по този начин се избере подходящото острие. Условията на обработка и материалите на частта определят кой тип острие е подходящо, но някои общи характеристики могат да бъдат препоръчани по време на етапа на прецизна обработка.
Докато геометричната форма на детайла позволява, по време на прецизна обработка обикновено се предпочитат по-големи радиуси. По-големият радиус помага за по-ефективно изравняване на материала, почти като чистачка. Като използвате по-голям радиус на върха на инструмента, можете леко да увеличите скоростта на подаване, като същевременно поддържате по-високо качество на повърхността. При тънкостенни приложения обаче по-малките радиуси на върха на инструмента могат да намалят радиалните сили на рязане, което може да доведе до изкривяване и вибрации, като по този начин има отрицателно въздействие върху гладкостта на повърхността.
Формата на острието има значително влияние върху първоначалното образуване на стружки и гладкостта на повърхността.
4.
Ролята на полиращите остриета при машинната обработка
Използването на маркови остриета може да помогне за постигане на по-добри резултати при рязане. От друга страна, обсъждането на нови приложения с производителите на остриета може да помогне да се определи кое острие ще произведе висококачествено повърхностно покритие при струговане, като по този начин се избере подходящото острие. Условията на обработка и материалите на частта определят кой тип острие е подходящо, но някои общи характеристики могат да бъдат препоръчани по време на етапа на прецизна обработка.
Докато геометричната форма на детайла позволява, по време на прецизна обработка обикновено се предпочитат по-големи радиуси. По-големият радиус помага за по-ефективно изравняване на материала, почти като чистачка. Като използвате по-голям радиус на върха на инструмента, можете леко да увеличите скоростта на подаване, като същевременно поддържате по-високо качество на повърхността. При тънкостенни приложения обаче по-малките радиуси на върха на инструмента могат да намалят радиалните сили на рязане, което може да доведе до изкривяване и вибрации, като по този начин има отрицателно въздействие върху гладкостта на повърхността.
Формата на острието има значително влияние върху първоначалното образуване на стружки и гладкостта на повърхността.
5.
Изберете подходящия жлеб за чупене на стружки
Изборът на подходящия стружкочупач също е ключов момент. Когато острието участва в рязането, горната повърхност на острието е пряко свързана с обработката на материала и площта на чипа. Следователно, ако получите по-малка дълбочина на рязане при по-ниска скорост на подаване, жлебът за стружките ще изглежда различен от получаването на по-голяма дълбочина на рязане при по-висока скорост на подаване. Трябва да изберете подходящ жлеб за чупене на стружки за материала, тъй като чупенето на стружки е от решаващо значение за поддържане на постоянно и добро покритие на повърхността, особено на множество части.
6.
Колкото по-тънко е покритието, толкова по-добре
Пренебрегван аспект в този процес е как степента на острието влияе върху гладкостта на повърхността, особено когато е свързана с покритието.
Когато става въпрос за покрития с физическо отлагане на пари (PVD) и химическо отлагане на пари (CVD), CVD покритията често са много по-дебели от PVD покритията. В сравнение с по-тънките покрития, по-дебелите покрития са изправени пред по-големи предизвикателства при производството на висококачествено покритие на повърхността и това винаги е така. Благодарение на адхезията на покритието, PVD осигурява по-добра гладкост на повърхността от CVD покритието. PVD остриетата имат цялостно покритие върху всички повърхности, докато химическото отлагане на пари намалява покритието върху микрогеометрията, като по този начин променя формата на микрогеометрията.
7.
Как да контролирате чипове
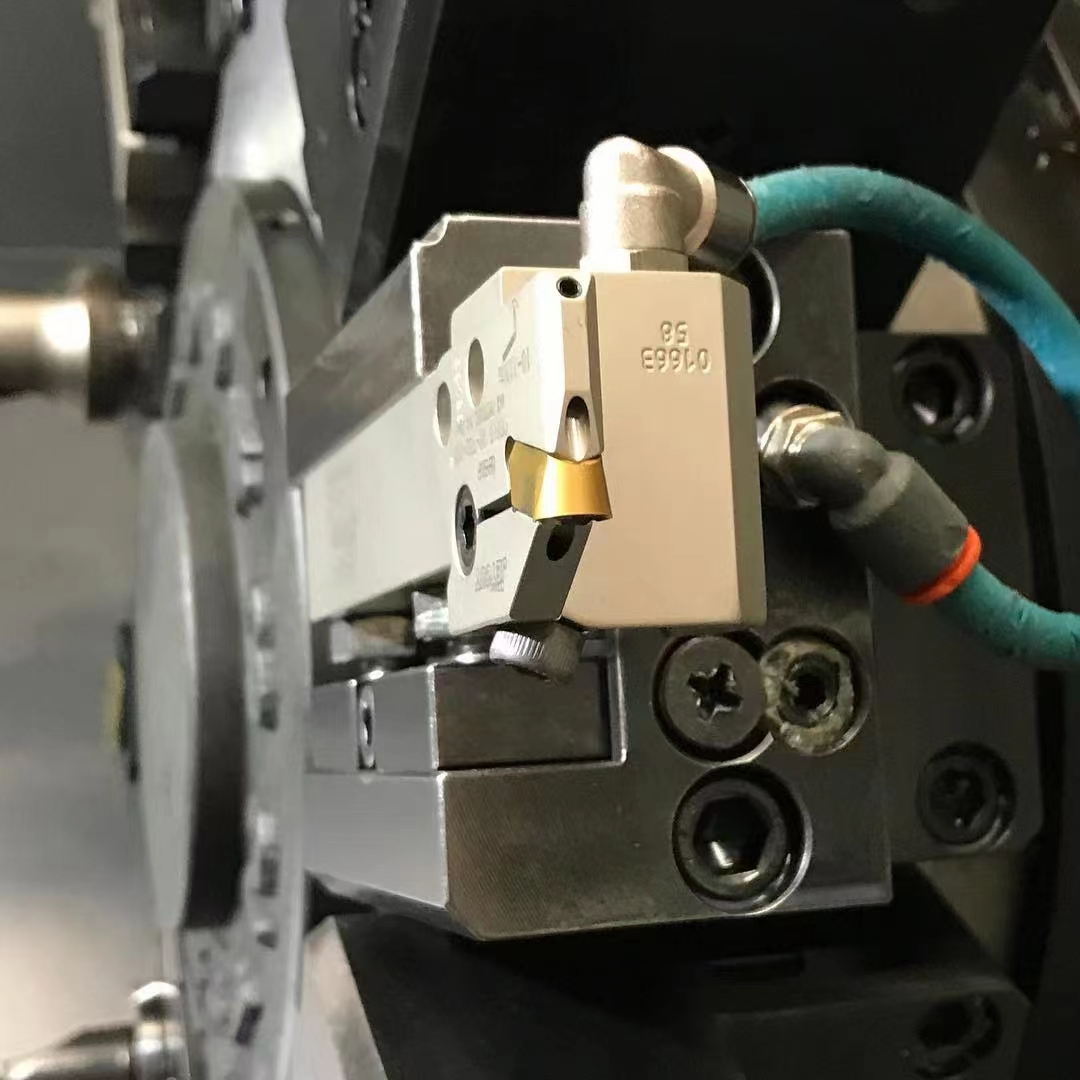
За повечето стругови операции се препоръчва охлаждащата течност под високо налягане да се насочи директно към режещия ръб. Това помага за отстраняването на стружките от зоната на рязане. Контролът на чиповете е от решаващо значение за поддържане на висококачествена гладкост. Премахването на стружките може да попречи на инструмента да докосне стружките отново, което може да повреди режещия ръб на инструмента. Може също така да предотврати навиването на стружки около инструмента и движението им по повърхността на детайла, което може да причини драскотини или дефекти при полирането.
„Охлаждащата течност помага да се поддържа охлаждането на частите и инструментите, така че можете да режете с по-висока скорост. Ако оборудването не може да използва охлаждане под високо налягане, конвенционалните или вътрешни методи за охлаждане също са най-добрият избор.“
Охлаждащата течност не се препоръчва за всички приложения. За струговане на закалени материали - всеки материал, надвишаващ HRC50, трябва да избягва използването на охлаждаща течност за керамични инструменти, тъй като има тенденция да предизвиква топлинен шок върху инструмента, което може да доведе до счупване на инструмента. Въпреки това, ако материалът е мек, за охлаждаща течност могат да се използват керамични остриета.
Контролът на чиповете е от съществено значение, защото в този процес трябва да разсейваме топлината от чиповете. Но все пак се нуждаете от достатъчно голяма площ на рязане. Ако зоната на рязане се намали, масата на топлината, отнета от зоната на рязане, ще намалее и ще започнете да виждате ефектите от химическото износване, страничното износване и износването на вдлъбнатините върху острието. Когато обмисляте повърхностно полиране, контролът на стружките наистина се превръща в предизвикателство. Ето защо трябва да изберете правилната геометрична форма и да поддържате подходящи параметри на рязане за даденото приложение.
8.
Твърдостта също е много важна
Много хора са съгласни, че държачът на инструмента и приспособлението играят важна роля за постигане на висококачествено покритие на повърхността. Ако приспособлението не е достатъчно твърдо, това може да причини вибрации, което може да повлияе на гладкостта. Също толкова важно е да се гарантира, че скобата на острието има възможно най-късия надвес, за да се запази нейната твърдост. Заготовката и режещите инструменти трябва да бъдат подходящо поддържани, така че да няма вибрации по време на процеса на прецизна обработка.
Едно нещо, за което много хора може да не се сещат непременно, е как това острие се поставя върху държача на ножа. Дизайнът на скобата за нож може да играе важна роля. Прекалено отворен жлеб на скобата на ножа ще намали контактната площ между острието и жлеба на скобата на ножа (като WNMG острието), като по този начин внася движение в жлеба на скобата на ножа. Това може да причини микровибрации и да има отрицателно въздействие върху гладкостта на повърхността.
Движението на режещия инструмент също затруднява поддържането на толеранса на размерите на частите. Държачът на инструмента трябва да съответства на толеранса на размерите на острието и да се поддържа в добро състояние. Не трябва да има износване или деформация, тъй като и най-малкото движение може да има неблагоприятни последици.
9.
Използвайте в съответствие с добрите методи за обработка
Най-добрият начин да постигнете добро покритие на повърхността е да започнете с производителя на острието и да приемете неговите препоръки, което ще бъде добро начало. Можем да правим корекции по време на пробното рязане, но тези предложения са подходящи само за опитни оператори, така че е важно да натрупате повече професионални знания в ежедневието.
Изборът на острие с положителен наклонен ъгъл е за предпочитане за прецизна обработка. Предният ъгъл помага да се създаде остро острие за разрязване на материала. За етапа на груба обработка се препоръчва използването на отрицателен наклонен ъгъл, тъй като той ще приложи повече сила зад режещия ръб за отстраняване на повече материал, осигурявайки по-добра начална точка за етапа на прецизна обработка.
Друго нещо, което трябва да вземете предвид тук, е насочващата сила. В последния етап трябва да приложите възможно най-голяма сила по аксиалното направление на детайла, тъй като това ще ви осигури необходимата стабилност. Избирането на острие с ъгъл на влизане, близък до 0 градуса, ще ви позволи да спечелите по-голяма сила по оста, но също така трябва да увеличите задния просвет на острието, за да постигнете висококачествено покритие на повърхността.
Тангенциалната сила е важен фактор в процеса на обработка. Тангенциалната сила, която е комбинация от аксиална сила и радиална сила, може да се разглежда като константа по време на завъртане. Ако операцията увеличи аксиалната сила, те ще намалят влиянието на радиалната сила, което им позволява да поддържат по-добри толеранси и да намалят микровибрациите, тъй като намалява естествената нестабилност. В етапите на груба и полупрецизна обработка на процеса това не е непременно фактор, който трябва да се вземе предвид.
И накрая, важно е да се отбележи, че посоката на рязане на инструмента също е важна. Трябва да се уверите, че работната сила е насочена към добре поддържаната част на детайла. Обработката далеч от опорната рамка може да причини вибрации, които също могат да повлияят на живота на инструмента и гладкостта на вашата повърхност определено ще бъде засегната.


