Подробно обяснение на производствените линии за интелигентно производство
Автоматичните производствени линии постепенно се развиват на базата на поточни линии. Те са производствена система, която свързва група от CNC металорежещи машини и спомагателно оборудване според последователността на процеса чрез системата за транспортиране на детайла и системата за управление и автоматично завършва целия или част от производствения процес на продукта. В цялата автоматизирана производствена линия нейният специфичен състав включва общо 13 части, включващи главно различни функционални места, различни функционални модули, сензори, електромагнитни клапани и интерфейси за импортиране и експортиране. Сред тях функционалните обекти включват главно станции за материали, станции за обработка, станции за сглобяване и обработка и станции за сортиране на готови продукти; Сред различните модули има общо 5 типа, а именно модул за честотен преобразувател, модул за захранване, модул за PLC и модул за бутони и модул за моторно задвижване. Въз основа на интегрирането на тези части, автоматизираните производствени линии могат не само да постигнат товарене и разтоварване и обработка, но също така и цялостно сглобяване, сортиране и предаване на свързано съдържание.
Като единични машинни продукти, интелигентните стругове и стругови центрове могат да отговорят на производството и производството на общи малки и прости части. Въпреки това, с трансформацията и надграждането на индустриалните производствени режими до автоматизация и гъвкавост, традиционните операции на поточните линии вече не могат да отговорят на съществуващите производствени изисквания за висока прецизност, висока ефективност и висока гъвкавост. Поради това са разработени интелигентни производствени линии за струговане, базирани на интелигентни роботи, интелигентни стругове и интелигентни стругови центрове, което ще се превърне в основна посока на развитие на автоматизацията на производството. Производствената линия за интелигентно струговане включва оборудване като контрол на производствената линия, инспекция на качеството, манипулиращи роботи, машинни машини, логистични транспортни линии, управление на производството и складиране на готов продукт. Всяко оборудване е важен компонент от производствената линия за интелигентно струговане. Чрез по-нататъшна системна интеграция, множество интелигентни производствени линии ще могат да образуват цифрови работилници и цифрови фабрики, постигайки автоматизация и интелигентност на цялата фабрика.
1 Цялостно оформление на интелигентни производствени линии
Фигура 1 показва типична производствена линия за интелигентно струговане, която основно завършва смесената автоматична обработка и производство на части от груби до готови продукти. Производствената линия за струговане се състои от система за контрол на производствената линия, единица за онлайн откриване, единица за промишлени роботи, единица за машинна обработка, единица за съхранение на суровини, единица за съхранение на готов продукт и единица за логистика на автомобили RGV. Оборудването за обработка използва интелигентната машинна машина от серията CK, произведена от Shaanxi Baoji Machine Tool Group Co., Ltd., която е оборудвана с интелигентна CNC система Baoji B80.

Фигура 1 Производствена линия за интелигентно струговане [1]
1) Основна система за управление и блок за откриване
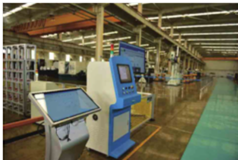
Фигура 2 показва типична система за управление, проектирана от Shaanxi Baoji Machine Tool Group Co., Ltd., състояща се от вътрешни терминали и терминали на място. Вътрешният терминал е оборудван с множество дисплеи и бази данни, които отговарят за получаването на големи данни за производството и производството, предавани от целия производствен цех. Дисплеите се използват за показване на различни състояния на сайта на потребителската работилница, включително състояние на работа на оборудването, състояние на обработка на части, логистична ситуация, състояние на персонала и информация за околната среда като температура и влажност на сайта на потребителската работилница. Висшият управленски персонал има лесен достъп до вътрешния терминал Визуално и ясно да вижда различните условия на място. В производствения цех на потребителя са оборудвани терминали на място, за да контролират работата на място на цялата производствена линия, да завършат събирането, анализа, локалното и дистанционно управление на основните данни на оборудването, визуализация на динамична информация и други операции. Терминалът на място е оборудван с дисплей, който може ясно и удобно да вижда различните състояния на работилницата на потребителя, включително мониторинг на оборудването, статистика на производството, статистика на грешките, разпределение на оборудването, анализ на аларми, база от знания за процесите и др. терминалът на сайта може да добавя табла за управление на производството, да качва и изтегля програми за обработка, да идентифицира персонал чрез плъзгане на карти и да извършва статистически данни за напредъка и анализ на производствени задачи. Той може да събира и предава данни на място чрез различни методи за достъп, като кабелен, Wi-Fi, 2G/3G/4G/5G и т.н. Събраните производствени големи данни могат да се предават към базата данни SQLServer на вътрешния терминал на потребителя през интернет , Взаимодействие на данни с вътрешни терминали чрез терминални компютри.
Фигура 2 Обща система за управление [2]
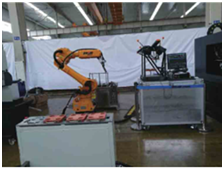
Фигура 3 показва типичен блок за онлайн откриване, състоящ се от промишлени роботи, крайни ефектори и сензори с множество източници. След като логистичната система транспортира готовите продукти до определеното място, промишленият робот премества целия блок за детекция до определената работна станция и използва визуална камера, за да прави снимки, да разпознава и локализира частите, които ще бъдат тествани. Индустриалният робот коригира позицията си отново, за да подравни целия детекторен блок с частта, която ще се тества.
Фигура 3 Блок за онлайн откриване
След приключване на разпознаването и позиционирането, крайният ефектор е отговорен за хващането на частите, които ще бъдат тествани. Частите се пренасят до определеното място на тестовата платформа чрез промишлен робот. Индикаторите за точност на частите, които ще бъдат тествани, като бленда, дълбочина, кривина, грапавост и плоскост, се откриват онлайн от сензори с множество източници, предварително оборудвани на платформата за тестване. Интелигентните алгоритми също могат да се използват за автоматично измерване и класифициране на частите, прехвърляне на различни типове компоненти към различни логистични линии и извършване на автоматични операции за класифициране на части. Устройството за откриване може да върне резултатите от откриването към главната система за управление чрез интернет и операторът може директно да преглежда резултатите от откриването на частите чрез терминалния компютър и дисплея на вътрешната или на място главна система за управление. Ако отговаря на изискванията за откриване, може директно да продължи към следващата операция на работната станция. Ако не отговаря на изискванията, на дисплея ще се покаже напомняне за несъответствие и операторът ще вземе преценки и решения въз основа на степента на несъответствие на частите. След като откриването приключи, крайният ефектор грабва откритите части и индустриалният робот прехвърля откритите части към логистичната система, която след това ги транспортира до следващата работна станция за обработка.
2) Промишлени роботи и агрегати за стругове
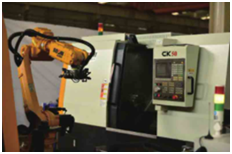
Обработващият модул, проектиран и произведен от Shaanxi Baoji Machine Tool Group Co., Ltd., е показан на фигура 4, който се състои от две части: индустриални роботи и стругови машини. Сред тях промишлените роботи са отговорни за движението и захващането на детайлите, които ще бъдат обработени, а струговите машини са интелигентни машини, които могат да осигурят висока прецизност и ефективност на обработката.
Фигура 4 Модул за обработка
След като системата за логистична дистрибуция транспортира суровите или полуготовите части до определената работна станция, промишленият робот грабва суровите или полуготовите части и ги поставя в интелигентната стругова машина, за да помогне на машината да завърши работата по затягане на частите към бъдат обработени. За машини за струговане с две станции, след като един интелигентен струг завърши работата по струговане, промишленият робот прехвърля полуготовите части на друг интелигентен струг, за да завърши обработката на следващата станция. След приключване на цялата обработка, индустриалният робот ще вземе и прехвърли готовите части към логистичната система, която след това ще прехвърли частите към следващата работна станция.
Струговата машина е оборудвана с интелигентна функция за защита на здравето, функция за термична температурна компенсация, интелигентна функция за откриване на счупване на инструмента, интелигентна функция за оптимизиране на параметрите на процеса, функция за експертна диагностика, анализ на динамичния баланс на шпиндела и функция за интелигентно управление на здравето, функция за активно избягване на вибрации на шпиндела и интелигентна функция функция на облачен иконом [3]. Основната функция на интелигентните металорежещи машини е да си сътрудничат с промишлени роботи, за да изпълняват различни етапи на обработка и производствени задачи, като същевременно гарантират ефективността и точността на обработката и производството на частите. Потребителите могат да заменят интелигентните машинни инструменти с различни видове машинни инструменти според нуждите на производствения цех, като високоскоростни стругови машини, прецизни стругови машини и обработващи центри. Те могат също така да добавят или намаляват съответните интелигентни функции според собствените си нужди, за да формират най-подходящата производствена линия за струговане за производствените нужди на предприятието.
3) Логистика и складово отделение за готова продукция
Фигура 5 показва типична логистична единица, проектирана и произведена от Shaanxi Baoji Machine Tool Group Co., Ltd. Състои се от промишлени роботи, крайни изпълнители, RGV колички, приспособления за транспортиране на части и пешеходни пътеки, основно реализиращи прехвърлянето и транспортирането на машинни инструменти обработени части. В потребителската работилница интелигентните производствени линии могат да бъдат оборудвани с единични или множество логистични производствени линии според нуждите на производствените задачи. Интелигентните производствени линии за струговане с по-малко машинни инструменти или по-прости задачи за обработка могат да приемат режим на оптимизиране на един обект, за да завършат операции като товарене, прехвърляне и разтоварване; В ситуации, в които има много задачи за машинни инструменти или сложни задачи за обработка, за да се избегне сложността и конфликта на задачите на логистичната система, могат да бъдат оборудвани две или повече логистични линии. Една линия се използва за товарене на суровини или полуготови части, една линия се използва за транспортиране на междинен процес, а другата линия се използва за рязане на готови части. За интелигентни производствени линии за струговане със сравнително прости сценарии на обработка индустриалните роботи могат да бъдат фиксирани и да завършат затягането и извличането на части; За по-сложни интелигентни производствени линии за струговане, мобилните роботи могат да бъдат отделно оборудвани за разпределяне, хващане и освобождаване на части по пешеходната пътека. Прехвърлянето на части между различни работни станции се извършва от RGV автомобил. Чрез автоматично програмиране автомобилът RGV може точно да достигне предварително определената позиция в рамките на определено време, като гарантира, че промишлените роботи могат да разпознават и хващат части безпроблемно. Автомобилът RGV е оборудван с приспособления за транспортиране на части, а сервизът на потребителя може да оборудва различни приспособления според размера и размера на обработваните части. След като приспособлението е напълнено с достатъчно сурови или завършени части на всяка позиция, RGV автомобилът работи, за да завърши съответните дейности по товарене, транспортиране и разтоварване.
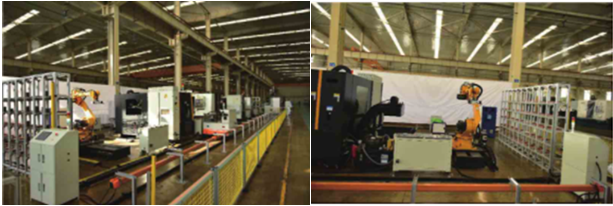
Фигура 5 Логистичен блок Фигура 6 Единец за съхранение на готов продукт
Фигура 6 показва типична единица за съхранение на готов продукт, проектирана и произведена от Shaanxi Baoji Machine Tool Group Co., Ltd., състояща се от шкаф за съхранение, промишлени роботи, крайни изпълнители и пешеходни пътеки. След като частите са обработени, готовите части се транспортират до зоната за рязане с автомобил RGV, а индустриалният робот се придвижва до зоната за рязане. Крайният ефектор хваща готовите части въз основа на техните номера, а след това индустриалният робот прехвърля готовите части на определеното място в шкафа за съхранение. Крайният ефектор изисква специален дизайн от всяка потребителска единица въз основа на формата и размера на обработваните части, за да отговори на работата на захващане на различните части. Шкафът за съхранение се състои от независими малки шкафове с еднакъв размер, които могат бързо да се сглобяват и разглобяват между всеки шкаф. За фиксирани промишлени роботи сервизът на потребителя трябва да регулира дължината и височината на проектирания шкаф за съхранение според максималната работна височина и обхват на промишления робот. Индустриалните роботи, оборудвани с пешеходни пътеки, могат да бъдат проектирани за по-дълги шкафове за съхранение на готов продукт. Роботите могат да увеличат работното си покритие, като се движат по коловози, които могат да бъдат зададени като прави или кръгли според нуждите. За потребителски работилници с множество шкафове за съхранение или шкафове за съхранение на готов продукт с различни класификации на частите, потребителските модули могат също да регулират дължината и формата на пешеходната пътека. Например, една кръгла писта може да накара един робот да съответства на множество шкафове за съхранение на готов продукт, постигайки множество услуги за един робот и подобрявайки използването на робота. Когато има голям брой завършени логистични шкафове за съхранение, дължината на пешеходната пътека трябва да се увеличи или да се оборудват два или повече индустриални робота, за да се гарантира ефективността на логистиката. Трябва да се отбележи, че дизайнът на дължината на пешеходната пътека трябва да вземе предвид времето за ходене на робота и не трябва да бъде проектиран твърде дълго. Ако времето за ходене на робота е твърде дълго, това може да доведе до ниска ефективност на логистичното разпределение, което води до натрупване на готови части в зоната на рязане, което води до злополуки като сблъсъци на части, което увеличава производствените рискове и намалява ефективността на работа.
2 Управляваща йерархия на контролерите на металорежещи машини
Комбинацията от изкуствен интелект и компютърна технология значително повиши нивото на интелигентност на CNC системите, което се отразява главно в различни аспекти на CNC системите:
(1) Интелигентно прилагане на управление с предварителна връзка, онлайн идентификация и самонастройка на контролните параметри за подобряване на производителността на шофиране;
(2) Използване на адаптивна технология за управление за постигане на интелигентна ефективност и качество на обработката;
(3) Прилагане на интелигентни технологии като експертни системи за постигане на интелигентна диагностика на грешки, интелигентно наблюдение и други аспекти на контрола на процеса на обработка.
По време на производствения процес нивото на управление на контролера на машинния инструмент може да бъде разделено на три нива, както е показано на Фигура 7, включително ниво на управление на двигателя, ниво на управление на процеса и ниво на надзорен контрол. Между тях нивото на управление на двигателя може да постигне наблюдение на позицията и скоростта на машинния инструмент чрез оборудване за откриване на машината, като решетки и импулсни енкодери; Йерархията за контрол на процеса включва главно наблюдение на силата на рязане, топлината на рязане, износването на инструмента и т.н. по време на процеса на обработка и регулиране на параметрите на процеса на обработка; Йерархията за надзор и контрол приема точността на размерите, грапавостта на повърхността и други параметри на обработения продукт като контролни цели за подобряване на качеството на обработка на продукта.
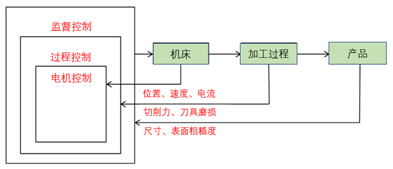
Фигура 7 Йерархия на управление на контролера на машинния инструмент
1) Тенденциите на развитие на интелигентния контрол на обработката в чужбина
(1) Изследване на стратегия за интелигентно управление: В областта на машинната обработка на невронни мрежи експертите предложиха алгоритъм за търсене на рояк риби, управляван от рояк частици, за оптимизиране на параметрите на обработка на машинни инструменти с ЦПУ. Предложен е хибриден метод, базиран на невронни мрежи и генетични алгоритми, за намаляване на изчислителната сложност и потреблението на време на невронните мрежи, което изисква итерация на процеса и конвергенция поради влиянието на сложността на мрежата. Провеждат се симулационни експерименти за разпознаване на характеристики при равнинна обработка, за да се демонстрира неговата осъществимост. Някой е предложил базиран на генетичен алгоритъм модел, подходящ за решаване на прогноза за малка сила на рязане, който може да постигне прогнозиране на силата на рязане и оптимизиране на параметрите на рязане.
(2) Прилагане на мониторинг на процеса на обработка: Наблюдавайте и наблюдавайте необичайни явления по време на процеса на обработка и след това вземете мерки за спиране на процеса на обработка и коригирайте параметрите на процеса на обработка (като скорост на шпиндела), за да избегнете повреда на машинния инструмент. Необичайни явления по време на процеса на обработка могат да възникнат постепенно, като например износване на инструмента; Може да възникне внезапно, като повреда на инструмента; Или може да бъде предотвратено, като вибрация или вибрация.
2) Вътрешна тенденция на развитие на интелигентно машинно управление
При интелигентен контрол системите за автоматизация могат проактивно да отстраняват неизправности, тъй като могат ефективно да свързват всички машини чрез компютърен език по време на процеса на приложение и да генерират свързана система за обработка. Според използваните различни сензори, методи за контрол и цели на контрол, изследванията върху мониторинга на процеса на обработка се фокусират главно върху следните аспекти:
(1) Чрез изучаване на износването на инструмента, постигане на мониторинг на състоянието на обработка;
(2) Чрез изучаване на силата на рязане, получена индиректно чрез инструменти за измерване на сила или токове на двигателя, състоянието на процеса на обработка може да бъде подобрено;
(3) Изследване на офлайн оптимизация на параметри в областта на CAM;
(4) Симулационни изследвания на интелигентни алгоритми за управление на обработка и др.
3 CNC Machine Tool Платформа за обслужване на пълен жизнен цикъл
Интелигентното производство е базиран на информация производствен подход, насочен към целия жизнен цикъл на продукта, постигайки повсеместни условия за възприемане. Данните и информацията са течащата „кръв“ в интелигентното производство. Дигитализацията трансформира данните в информация, създавайки полезна стойност чрез мрежово и интелигентно вземане на решения. Следователно интелигентното производство на продукти се ръководи от данни. Целият жизнен цикъл на продукта е разделен на четири етапа.
(1) Етап на производство на компоненти: данни за процеса на доставка, данни за производствения процес, записи за изпитване и складиране;
(2) Етап на поддържане на складиране на продукти: поддържащи записи за проверка на складиране на продукти, поддържаща информация за поръчка за покупка на продукти;
(3) Етап на отстраняване на грешки в металорежещи машини: данни за производствения процес на металорежещи машини, данни за фабрично изпитване и настройка на металорежещи машини, фабрични записи на металорежещи машини;
(4) Етап на предаване на машинния инструмент: стартиране на потребителя, запис на данни за настройка на машината, самоподдръжка, ремонт на един ключ, записи за поддръжка на потребителя и данни за процеса на използване на потребителя.
Платформата за услуги за управление на пълния жизнен цикъл на CNC машинния инструмент прилага ключови технологии като Интернет на нещата, облачни услуги и големи данни за събиране на данни за пълния жизнен цикъл на CNC машинни инструменти от проектиране, обработка, отстраняване на грешки в машинния инструмент и предаване и използване на потребителя . Той създава архивна база данни за металообработващи машини, извършва проследяване на информацията за целия жизнен цикъл и предоставя на потребителите дистанционно наблюдение на оборудването, управление на производствени статистики, експлоатация на оборудване и услуги за поддръжка. Фигура 8 показва технологичната архитектура BOCHICLOUD на Shaanxi Baoji Machine Tool Group Co., Ltd. Основният акцент на Baoji Cloud са неговите функции за експлоатация и поддръжка:
(1) База от знания за случаи на повреда: предоставяне на решения за повреда на потребителите;
(2) Поправка на повреда: онлайн поправка на повреда в оборудването, навременно изпращане на поръчки за поправка и бързо проследяване от инженери;
(3) Редовна поддръжка: проследявайте промените в производителността на оборудването през целия му жизнен цикъл и предоставяйте персонализирани планове за поддръжка;
(4) Прогнозна поддръжка: Предвидете потенциални рискове от повреда на оборудването и осигурете навременни резервни части.
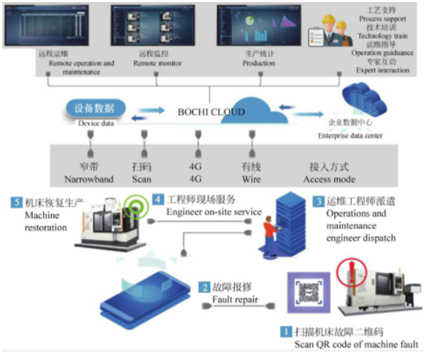
Фигура 8 Техническа архитектура на BOCHICLUD [4]
4 Интегриране на цифрови системи за производствена линия
С бързото развитие на технологията на интегрираната система за управление, автоматизираните производствени линии се движат към по-високи нива на автоматизация и интеграция. Интегрираният контрол на производствените линии е свързването в мрежа на интелигентни устройства, които трябва да бъдат свързани чрез определена мрежа, което ги прави едно цяло, интегрирайки и взаимодействайки вътрешната информация за постигане на контролните цели. Има два вида интегриран контрол за производствени линии: интегриране на оборудване и интегриране на информация. Интегрирането на устройства е интегрирането на различни устройства с независими контролни функции в едно органично цяло чрез мрежа. Това цяло е интегрирана система за управление, която е едновременно независима и свързана и може да бъде конфигурирана според различни производствени нужди. Информационната интеграция е прилагането на концепции за функционален модулен дизайн за постигане на динамично разпределение на ресурсите, наблюдение на устройства, събиране и обработка на данни, контрол на качеството и други функции, формиране на основни функционални модули, включително независим контрол и други функции за обработка. Всеки функционален модул реализира стандартизирана взаимовръзка и специфични режими на управление и стратегии за планиране се използват за изграждане на функционални единици за постигане на очакваните цели, като по този начин се постига интегриран контрол.
Традиционните предприятия за автоматизация се фокусират върху внедряването на автоматизация на ниво оборудване, но не са запознати със системи от по-високо ниво като SCADAMES/ERP, което води до пренебрегване на цифровото придобиване на информация за производствената линия и хоризонталния и вертикалния поток от производствена информация. MES/ERP и други предприятия за софтуерни системи се фокусират върху анализ на данни и контрол на внедряването на по-високо системно ниво. Трудно е да се включат хардуерни устройства и методи за управление с различни модели изпълнителни устройства и контролери на по-ниско ниво, което се отразява на вертикалния поток от информация. Чрез цифрово измерване може да се постигне цифрово придобиване и разпространение на производствена информация (ключови параметри), което може да разруши бариерите между горната система и долната производствена линия, да освободи съществуващата висококачествена производителност и да ускори процеса на развитие на китайския производствена индустрия. Чрез интегриране на технологии за проектиране, производство и управление на инструментална екипировка, изграждане на цифрова производствена линия за инструментална екипировка и постигане на плавен поток от данни във всички етапи на процеса на разработване на инструментална екипировка, ролята на цифровата технология в процеса на разработване на инструментална екипировка може да бъде напълно използвана, като по този начин се подобрява точност и ефективност на производството на инструментална екипировка, съкращаване на циклите на разработка и намаляване на разходите за разработка.
Интегрираното управление на производствените линии е органично цяло, което съчетава комуникационни, компютърни и автоматизирани технологии. За да координира работата на различни съоръжения и подсистеми в производствената линия, системата приема PLC и неговия разпределен отдалечен I/O модул за постигане на централизирано управление и децентрализиран контрол на производствените единици; В същото време PLC получава управление от горната MES система, включително проверка на информацията за оператора, контрол на продукта, управление на материалите и друга информация. Структурата на системата за контрол на производствената линия е показана на фигура 9, а комуникационното съдържание включва идентификация на оператора, състояние на корпуса на производствената линия, информация за робота, информация за обработка на детайла, работно състояние на машинния инструмент и различна информация за грешки.
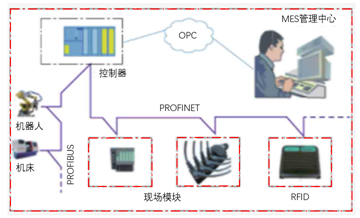
Фигура 9 Схематична диаграма на структурата на системата за управление на производствената линия
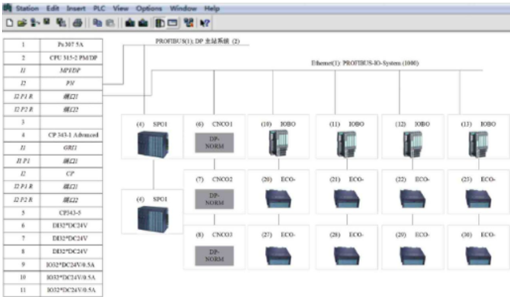
Хардуерната конфигурация на системата за управление е показана на Фигура 10, която използва мрежа PROFINET за комуникация с подлежащите полеви IO устройства. IO устройствата включват модули с Ethernet функционалност като полеви модул IM151-3PN, входно/изходен модул ET200ecoPN, комуникационен модул RF180C и др. За да споделя данни с други PLC системи в сервиза, системата за управление също е оборудван с промишлен клас PN/PN съединител. Чрез този мост може да се постигне обмен на информация между автоматичната производствена линия и други PLC системи в цеха. В същото време, за да се гарантира надеждността на производството, се използват оптични пръстеновидни мрежови връзки между контролерите на всеки блок. След като системата MES се повреди, системата за управление може да работи нормално без системата MES.