Анализ на структурата на инструмента за струговане и ключови моменти от шлифоването на острието
По време на процеса на рязане, поради интензивното триене и топлината на рязане върху предната и задната повърхност на струговащия инструмент, режещият ръб на струговащия инструмент ще се изтъпи и ще загуби способността си да реже. Само чрез шлифоване може да се възстанови остротата на режещия ръб и правилния ъгъл на завъртане.
Следователно работниците в стругове не само трябва да разберат принципа на рязане и да изберат подходящия ъгъл на струговащия инструмент, но също така трябва умело да овладеят уменията за заточване на струговащия инструмент. По-долу, позволете ми да ви представя някои преживявания от заточване на автомобилни остриета!
1, Състав на стругови инструменти
Стругът се състои от две части: режеща глава и режещо тяло. Главата на инструмента се използва за рязане, а тялото на инструмента се използва за монтаж. Острието обикновено се състои от три страни, два ръба и един връх.
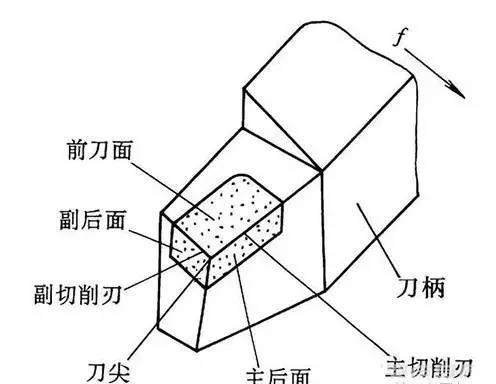
Повърхността на предното острие е повърхността, през която преминава чипът.
Основната задна режеща повърхност е повърхността, противоположна на режещата повърхност на детайла.
Вторичната задна режеща повърхност е повърхността, противоположна на обработваната повърхност на детайла.
Основният режещ ръб е пресечната точка на предната и задната режещи повърхности, отговорни за основната режеща работа.
Спомагателният режещ ръб е пресечната линия между предната режеща повърхност и спомагателната задна режеща повърхност, отговорна за малко количество работа при рязане и играеща определена полираща роля
Режещият ръб е пресечната точка на главния режещ ръб и второстепенния режещ ръб, обикновено малка преходна дъга.
2, Формалната структура на инструментите за струговане
Най-често използваните структурни форми на инструменти за струговане включват следните две:
(1) Вграден инструмент за струговане
Режещата част на режещата глава се получава чрез шлайфане на острието, а материалът на цялостния инструмент за струговане е направен предимно от високоскоростна стомана, която обикновено се използва за нискоскоростно рязане.
(2) Инструмент за заваряване
Заварете острието от твърда сплав върху режещия ръб и различните видове стругови инструменти могат да използват остриета с различни форми. Заварени инструменти за струговане от твърда сплав могат да се използват за високоскоростно рязане.
3, Основните ъгли и функции на инструментите за струговане
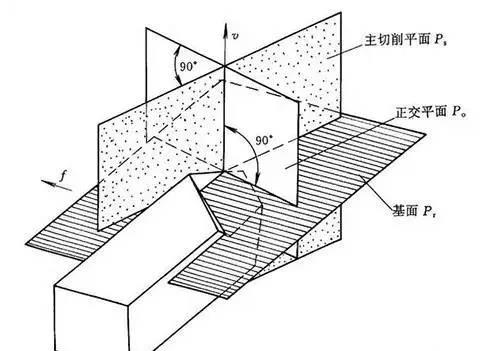
Основните ъгли на струговащия инструмент са преден ъгъл ({{0}}) заден ъгъл (0), главен ъгъл на отклонение (Kr), вторичен ъгъл на отклонение (Kr) и ъгъл на наклон на острието (λ s) . За да се определи ъгълът на струговащия инструмент, трябва да се установят три координатни равнини: равнина на рязане, основна равнина и основен профил. За струговане, ако не се вземе предвид влиянието на монтажа на инструмента и движението на рязане, равнината на рязане може да се разглежда като вертикална равнина; Основната равнина е хоризонтална равнина; Когато основният режещ ръб е хоризонтален, профилът, перпендикулярен на главния режещ ръб, е основният профил.
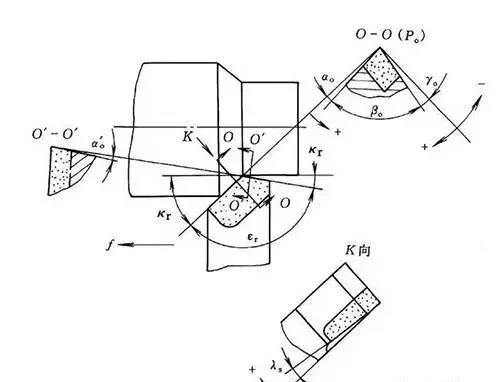
(1) Преден рог 0, измерен в основния профил, е ъгълът между предната режеща повърхност и основната повърхност. Неговата функция е да направи острието остро и да улесни рязането. Но предният ъгъл не трябва да е твърде голям, в противен случай ще отслаби здравината на острието и ще бъде склонен към износване и дори срутване. При обработка на пластмасови материали могат да бъдат избрани по-големи предни ъгли, като например използване на инструменти за струговане от твърда сплав за рязане на стоманени части 0=10-20, обработка на крехки материали, предният ъгъл на инструментите за струговане 0 трябва да бъде по-голям от грубата обработка, за да улесняват острите режещи ръбове и намаляват грапавостта на детайла.
(2) Заден ъгъл 0 се измерва в основния участък и е ъгълът между основния гръб и режещата равнина. Неговата функция е да намали триенето между основната задна част и детайла по време на струговане, обикновено като 0=6 градуса ~12 градуса, вземете малката стойност за грубо струговане и голямата стойност за фино струговане.
(3) Основният ъгъл на отклонение Kr се измерва в основната равнина, което е ъгълът между проекцията на главния режещ ръб върху основната равнина и посоката на подаване. Функцията му е да:
1) Дължината на главния режещ ръб, участващ в рязането, може да се променя, което се отразява на живота на инструмента.
2) Влияе на големината на радиалната сила на рязане.
Малък главен ъгъл на отклонение може да увеличи дължината на главния режещ ръб, участващ в рязането, което води до по-добро разсейване на топлината и е полезно за удължаване на експлоатационния живот на инструмента. Въпреки това, когато се обработват тънки валове, твърдостта на детайла е недостатъчна и малък основен ъгъл на отклонение ще увеличи радиалната сила, упражнявана от инструмента върху детайла, който е склонен към огъване и вибрации. Следователно трябва да се избере по-голям основен ъгъл на отклонение.
Често използваните основни ъгли на отклонение за инструменти за струговане включват 45 градуса, 60 градуса, 75 градуса, 90 градуса, сред които 45 градуса е по-често срещан.
(4) Вторичният ъгъл на отклонение Kr се измерва в основната равнина и е ъгълът между проекцията на вторичния режещ ръб върху основната равнина и противоположната посока на подаване. Основната му функция е да намали триенето между вторичния режещ ръб и обработената повърхност, за да подобри грапавостта на обработената повърхност.
При условия на еднаква дълбочина на рязане ap, скорост на подаване f и основен ъгъл на отклонение Kr, намаляването на вторичния ъгъл на отклонение Kr може да намали остатъчната площ след завъртане, като по този начин намали грапавостта на повърхността. Обикновено се избира Kr=5 градуса до 15 градуса.
(5) Ъгълът на наклона на острието в λ S, измерен в равнината на рязане, е ъгълът между главния режещ ръб и основната повърхност. Основната му функция е да контролира посоката на потока на чипа. Главният режещ ръб е успореден на основната равнина, λ S=0; Върхът на острието е в най-ниската точка на основния режещ ръб, λ Когато s е отрицателно, силата на върха на инструмента се увеличава и стружките се движат към обработваната повърхност за груба обработка; Върхът на острието е в най-високата точка на главния режещ ръб, λ S е положителна стойност, силата на върха на инструмента е отслабена и стружките се движат към повърхността, която ще се обработва, която се използва за прецизна обработка. Ъгъл на наклона на лопатката λ s. Обикновено се избира между -5 степен -+5 степен .
4, Шлифоване на инструменти за струговане
След като струговащият инструмент се изтъпи, той трябва да се заточи, за да възстанови разумната си форма и ъгъл. Инструментите за струговане обикновено се заточват на шлифовъчна машина. Шлифовъчното колело от бял алуминий се използва за шлайфане на инструменти за струговане на високоскоростна стомана, а шлифовъчното колело от зелен силициев карбид се използва за шлайфане на инструменти за струговане на твърди сплави.
При повторно шлайфане на струг, често е необходимо да се шлайфа съответната режеща повърхност въз основа на износването на инструмента. Общият ред на шлайфане на режещия ръб на струг е: шлайфане на задната повърхност на острието → шлайфане на вторичната повърхност на острието → шлайфане на предната повърхност на острието → шлайфане на дъгата на върха на инструмента. След шлайфане на режещия ръб на стругиращия инструмент, всяка режеща повърхност също трябва да бъде фино шлайфана с маслен камък. Това може ефективно да подобри експлоатационния живот на струговащия инструмент и да намали грапавостта на повърхността на детайла.
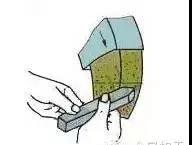
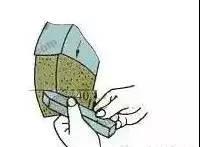
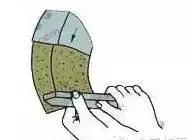
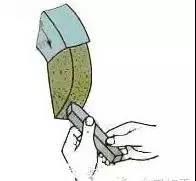
Стъпките за шлайфане на режещия ръб на струговащия инструмент са както следва:
Шлайфайте главните и задните режещи повърхности, като същевременно смилате главния ъгъл на отклонение и главния заден ъгъл, както е показано на фигура (a);
Шлайфайте задния ръб на второстепенното острие и в същото време смилайте вторичния ъгъл на изместване и вторичния заден ъгъл, както е показано в (b) по-горе;
Шлайфайте предната част и едновременно с това смилайте предния ъгъл, както е показано в (c) по-горе;
Шлайфайте всяка повърхност и върха на острието, както е показано в (d) по-горе.
Позицията и методът на заточване на струговащия инструмент са:
Хората стоят отстрани на шлифовъчното колело, за да предотвратят излитането на фрагменти и нараняването на хората, когато шлифовъчното колело се счупи;
Освободете разстоянието между двете ръце, държащи ножа, хванете кръста с двата лакътя, за да намалите треперенето по време на заточване;
Когато шлайфате основните и спомагателните задни режещи повърхности, стругът трябва да бъде поставен в хоризонталния център на шлифовъчното колело, като върхът на инструмента е леко наклонен нагоре с около 3 градуса ~ 8 градуса. След като въртящият инструмент влезе в контакт с шлифовъчното колело, той трябва да се движи хоризонтално наляво и надясно. Когато стругът напусне шлифовъчното колело, той трябва да се повдигне нагоре, за да се предотврати повреда на заостреното острие от шлифовъчното колело;
При шлайфане на повърхността на острието, ъгълът, под който опашката на острието се отклонява наляво с един основен ъгъл на отклонение; При шлайфане на задната повърхност на двойката, ъгълът, под който опашката на държача на инструмента се отклонява надясно с един ъгъл на странично отклонение;
При шлайфане на извития ръб на режещия инструмент обикновено се прави чрез задържане на предния край на режещия инструмент с лявата ръка като опорна точка и завъртане на опашния край на режещия инструмент с дясната ръка.
При шлифоване на инструменти за струговане трябва да се вземат следните предпазни мерки:
(1) Когато шлайфате острието, дръжте въртящия инструмент здраво с две ръце и поставете държача на инструмента срещу опората, така че засегнатата повърхност леко да прилепне към шлифовъчното колело. Не прилагайте твърде много сила, за да избегнете смачкване на шлифовъчното колело и причиняване на инциденти.
(2) Заточеният струговащ инструмент трябва да се движи наляво и надясно по периферната повърхност на шлифовъчното колело, за да се осигури равномерно износване на шлифовъчното колело, без да остават канали. Избягвайте грубото шлифоване на стругиращия инструмент от двете страни на шлифовъчното колело, което може да доведе до люлеене, подскачане или дори счупване на шлифовъчното колело под въздействието на сила.
(3) Когато острието се нагрее, то трябва да се охлади с вода, за да се предотврати загряване и омекване на острието поради прекомерно повишаване на температурата. При шлифоване на стругови инструменти от твърда сплав режещият ръб не трябва да се накисва във вода, за да се избегнат пукнатини, причинени от бързото охлаждане на острието.
(4) Не стойте отпред на шлифовъчното колело, за да заточите въртящия инструмент, за да предотвратите нараняване на оператора, когато шлифовъчното колело се счупи.
5, Общи типове и употреби на инструменти за струговане
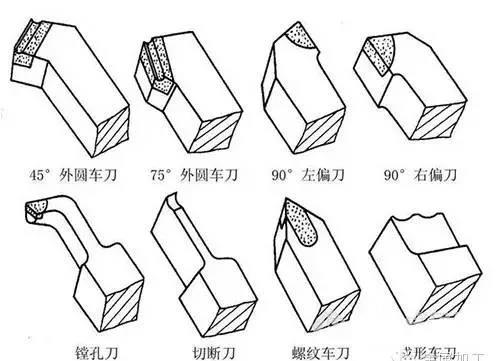
Инструментите за струговане могат да бъдат разделени на цилиндрични инструменти за струговане, инструменти за струговане на челни повърхности, режещи инструменти, инструменти за пробиване, инструменти за формоване на стругове и инструменти за струговане с шарки според тяхната употреба.
(a) Инструмент за завъртане на 90 градуса (извън центъра)
(b) Инструмент за завъртане на 45 градуса (инструмент за завъртане на коляно)
(c) Режещ нож
(d) Пробивна фреза
д) Формован инструмент за струговане
(f) Инструмент за завъртане на резби
ж) Стругови инструменти от твърда сплав без повторно шлайфане